

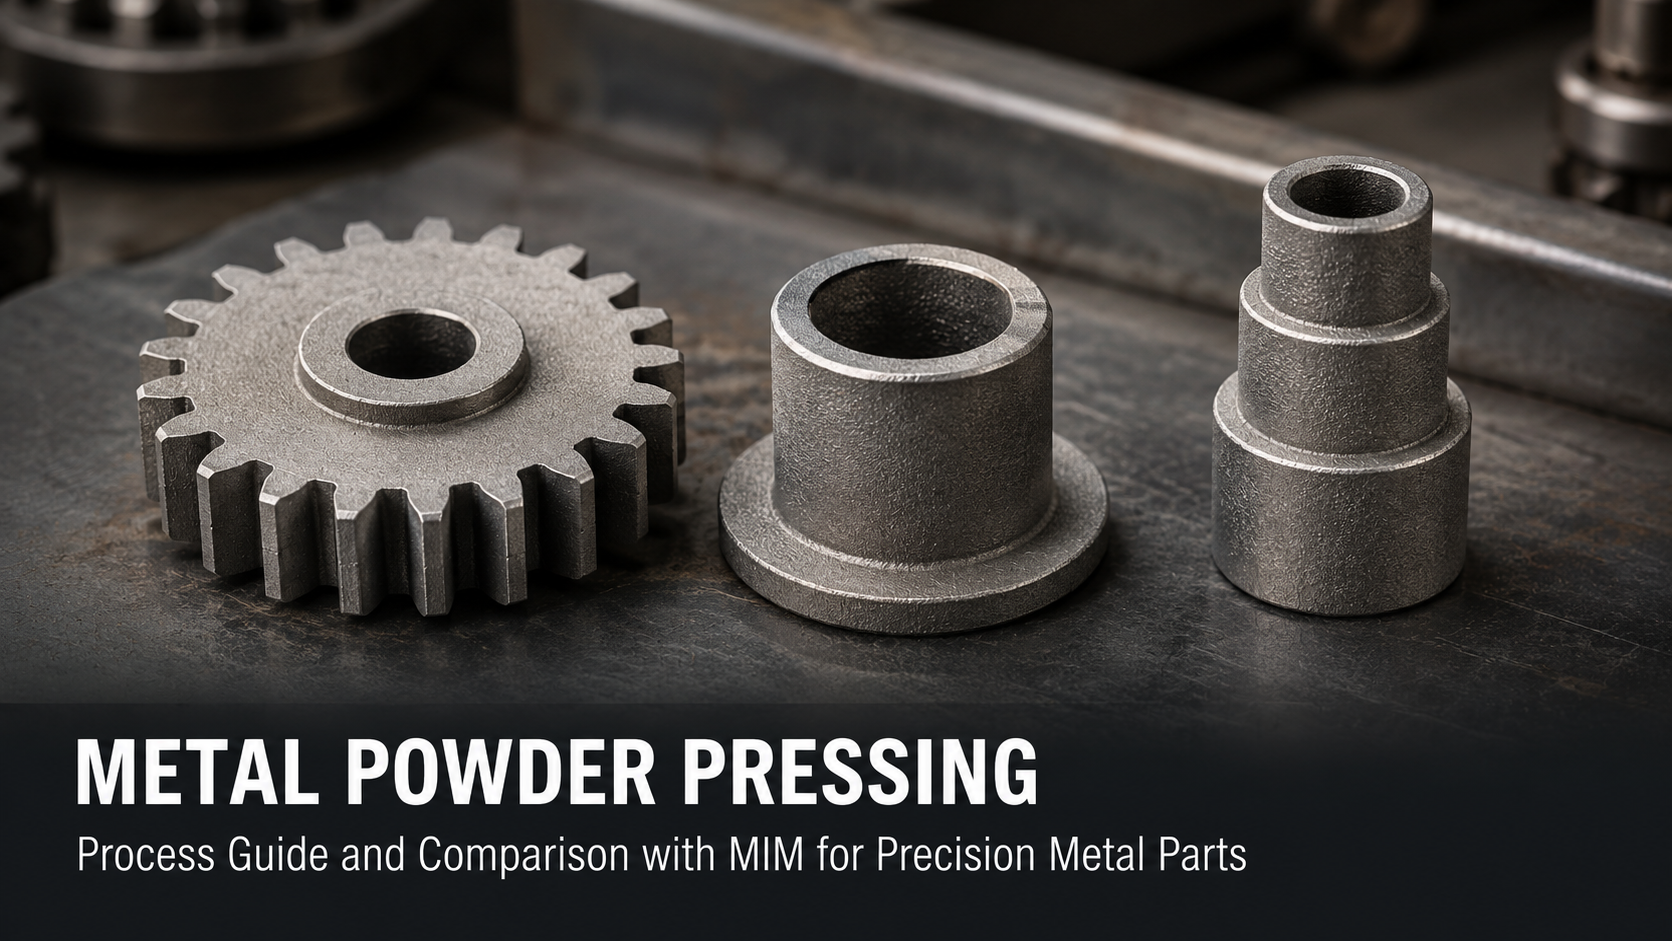
Das Metallpulverpressen ist eines der grundlegenden Verfahren der Pulvermetallurgie - einer Fertigungsroute, bei der Metallpulver durch Verdichten und Sintern ohne Schmelzen direkt in endkonturnahe Bauteile umgewandelt wird. Für die richtigen Bauteilgeometrien ist es schnell, skalierbar und kostengünstig und wird seit Jahrzehnten in der Automobilindustrie sowie bei industriellen und Konsumgüteranwendungen eingesetzt.
Das Metallpulverpressen weist jedoch Geometriebeschränkungen auf, die dem Verfahren selbst inhärent sind. Bauteile müssen entlang einer einzigen Achse aus einer Matrize entformbar sein. Hinterschnitte, Querbohrungen, innere Kanäle und komplexe dreidimensionale Profile lassen sich durch Pressen nicht herstellen. Wenn ein Design diese Merkmale erfordert, muss entweder die Geometrie vereinfacht oder eine umfangreiche Nachbearbeitung durchgeführt werden - beides erhöht die Gesamtkosten.
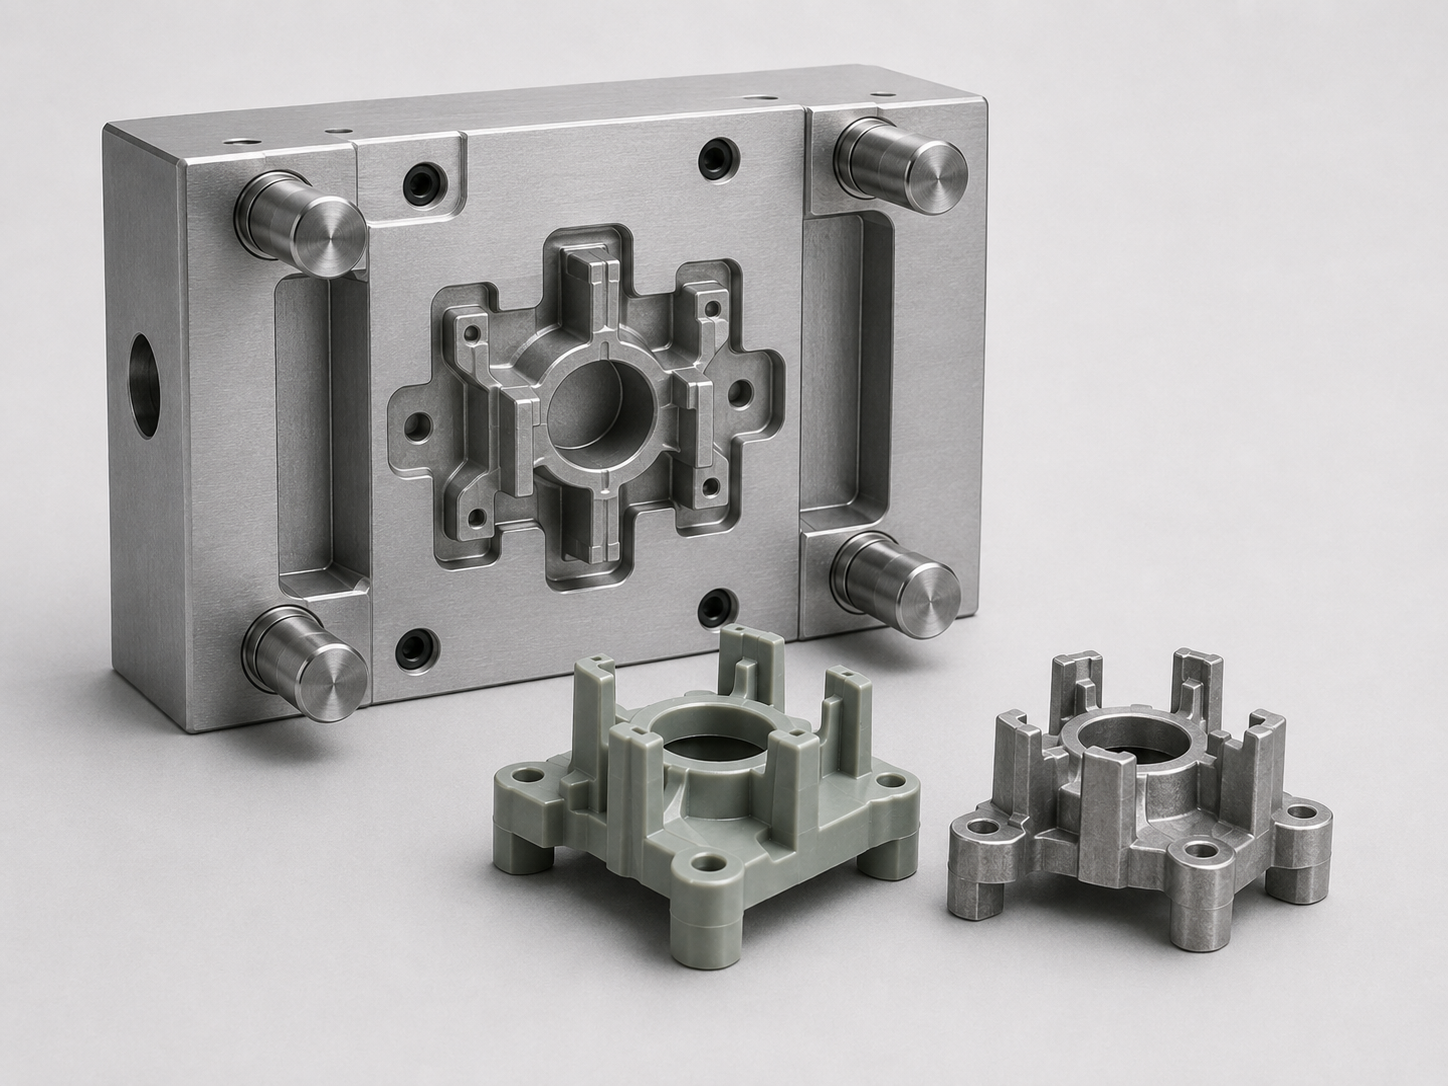
Metal Injection Molding (MIM) wurde speziell entwickelt, um diese Einschränkungen zu überwinden. MIM nutzt dieselben Prinzipien der Pulvermetallurgie - Pulver, Binder, Sintern -, verwendet jedoch statt des Matrizenpressens den Spritzguss und ermöglicht dadurch eine vollständig dreidimensionale Geometrie bei nahezu theoretischer Dichte. Für die Auswahl des richtigen Verfahrens für jedes Präzisionsmetallbauteil ist es entscheidend zu verstehen, wo das Pulverpressen seine Stärken hat und wo MIM zum Einsatz kommt.

Was ist Metallpulverpressen?
Metallpulverpressen - auch als Matrizenverdichtung, Pressen und Sintern oder konventionelle PM bezeichnet - ist ein Verfahren, bei dem loses Metallpulver in eine starre Matrize gefüllt und unter hohem Druck verdichtet wird, um einen formstabilen Pressling herzustellen. Anschließend wird der Pressling in einem Ofen gesintert, um die Pulverpartikel zu verbinden und die endgültigen mechanischen Eigenschaften zu entwickeln.
Prozessübersicht
Die vier Schritte des Metallpulverpressens sind:
- Einfüllen des Pulvers: Metallpulver, das typischerweise mit Schmiermitteln zur Verringerung des Matrizenverschleißes gemischt wird, wird dosiert in den Formhohlraum eingefüllt.
- Verdichten: Ober- und Unterstempel verdichten das Pulver je nach Werkstoff und angestrebter Dichte mit Drücken von 400–800 MPa. Der Pressling behält seine Form durch die mechanische Verzahnung der Pulverpartikel.
- Ausstoßen: Der Pressling wird aus der Matrize ausgestoßen. In diesem Stadium ist das Bauteil brüchig und muss vorsichtig gehandhabt werden.
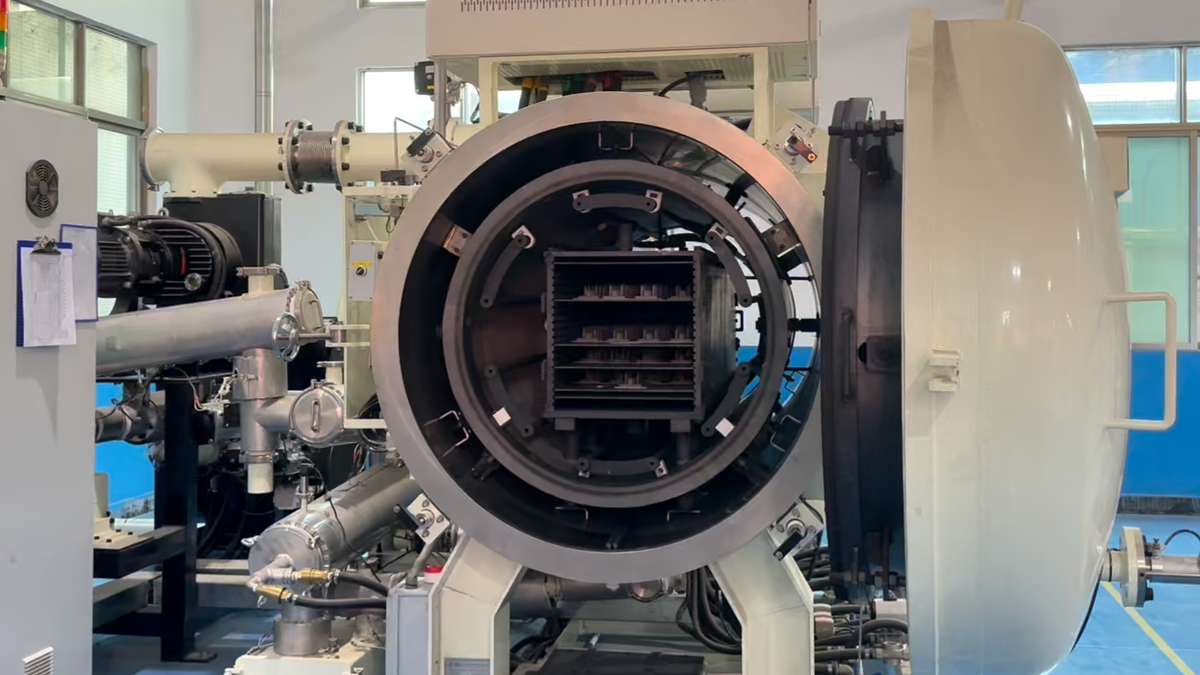
- Sintern: Die Presslinge werden auf Sinterplatten geladen und in einem kontinuierlichen Durchlaufofen oder Batch-Ofen bei Temperaturen von 1.100–1.300°C für eisenbasierte Werkstoffe verarbeitet. Beim Sintern werden die Pulverpartikel miteinander verbunden, das Schmiermittel entfernt und die endgültige Mikrostruktur sowie die mechanischen Eigenschaften entwickelt.
Optionale Nachbearbeitungsschritte umfassen Kalibrieren und Prägen zur Verbesserung der Maßgenauigkeit, die spanende Nachbearbeitung von Merkmalen, die nicht durch Pressen formbar sind, die Wärmebehandlung zur Verbesserung der mechanischen Eigenschaften sowie die Ölimprägnierung für selbstschmierende Lageranwendungen.
Verfügbare Werkstoffe für das Pulverpressen
Eisenbasierte Werkstoffe dominieren das Produktionsvolumen des Pulverpressens: Reineisen, Eisen-Kupfer-, Eisen-Nickel-Molybdän- und diffusionslegierte Güten decken den Großteil der strukturellen PM-Anwendungen ab. Die Edelstahlsorten 316L und 303 werden ebenfalls für korrosionsbeständige Anwendungen pulvergepresst. Kupferbasierte Werkstoffe - Bronze und Messing - werden für Lager, Buchsen und elektrische Kontakte gepresst. Weichmagnetische Eisen-Silizium- und Eisen-Nickel-Güten werden für elektromagnetische Komponenten gepresst.
Mechanische Eigenschaften pulvergepresster Teile
Die mechanischen Eigenschaften pulvergepresster Teile stehen in direktem Zusammenhang mit der Sinterdichte. Beim Standard-Pulverpressen werden Sinterdichten von 85-93 % der theoretischen Dichte erreicht - das bedeutet, dass 7-15 % des Teilvolumens aus Poren bestehen. Diese Restporosität verringert im Vergleich zu gewalztem Material oder MIM-Material gleicher Zusammensetzung die Zugfestigkeit, Ermüdungsfestigkeit und Duktilität.
Ein typischer gesinterter PM-Stahl Fe-2Cu-0.8C erreicht eine Zugfestigkeit von 400-550 MPa, eine Streckgrenze von 300-400 MPa und eine Bruchdehnung von 1-3 %. Der entsprechende niedriglegierte MIM-Stahl erreicht bei einer auf 96-99 % erhöhten Sinterdichte nach der Wärmebehandlung eine Zugfestigkeit von 900-1.100 MPa. Der Unterschied ist eine direkte Folge der Dichtedifferenz zwischen den beiden Verfahren.
Varianten der Pulvermetallurgie mit hoher Dichte - Warmverdichtung, Doppelpressen/Doppelsintern und Sinter-HIP - können die Sinterdichte auf über 97 % steigern und den Abstand zu MIM deutlich verringern. Diese Verfahren erhöhen jedoch die Kosten erheblich und sind typischerweise Hochleistungsanwendungen vorbehalten, bei denen die Dichte des konventionellen PM nicht ausreicht, die Geometrie aber weiterhin zu einfach ist, um die Werkzeugkosten von MIM zu rechtfertigen.

Geometrische Möglichkeiten und Einschränkungen des Pulverpressens
Die Geometrie pulvergepresster Teile wird durch eine grundlegende Einschränkung bestimmt: Das Teil muss von oben verdichtet und ohne Behinderung nach unten aus der Matrize ausgestoßen werden. Daher muss jedes Merkmal des Teils durch eine Stempelbewegung entlang einer einzigen vertikalen Achse herstellbar sein.
In der Praxis bedeutet das:
- Keine Hinterschneidungen: Merkmale, die verhindern würden, dass das Teil gerade aus der Matrize ausgestoßen wird, können nicht durch Pressen hergestellt werden. Dazu gehören seitliche Bohrungen, schräge Merkmale und hervorstehende Details an der Seite des Teils.
- Keine Querbohrungen oder transversalen Merkmale: Bohrungen senkrecht zur Pressrichtung erfordern nach dem Sintern eine zusätzliche Bearbeitung.
- Keine inneren Kanäle oder Hohlräume: Hohle Innengeometrien in Pressrichtung sind mithilfe von Kernstangen realisierbar; vollständig eingeschlossene Innenvolumina jedoch nicht.
- Begrenztes Verhältnis von Tiefe zu Durchmesser: Tiefe, schmale, parallel zur Pressachse verlaufende Merkmale lassen sich nur schwer gleichmäßig füllen und führen zu Dichtegradienten. Das maximale Verhältnis von Tiefe zu Durchmesser für Sacklochmerkmale beträgt typischerweise 3:1 bis 4:1.
- Nur gleichmäßige oder abgestufte Querschnitte: Der Querschnitt des Teils kann entlang der Pressachse mithilfe mehrerer Stempel variieren, komplexe organische Profile und gekrümmte Seitenwände sind jedoch nicht realisierbar.
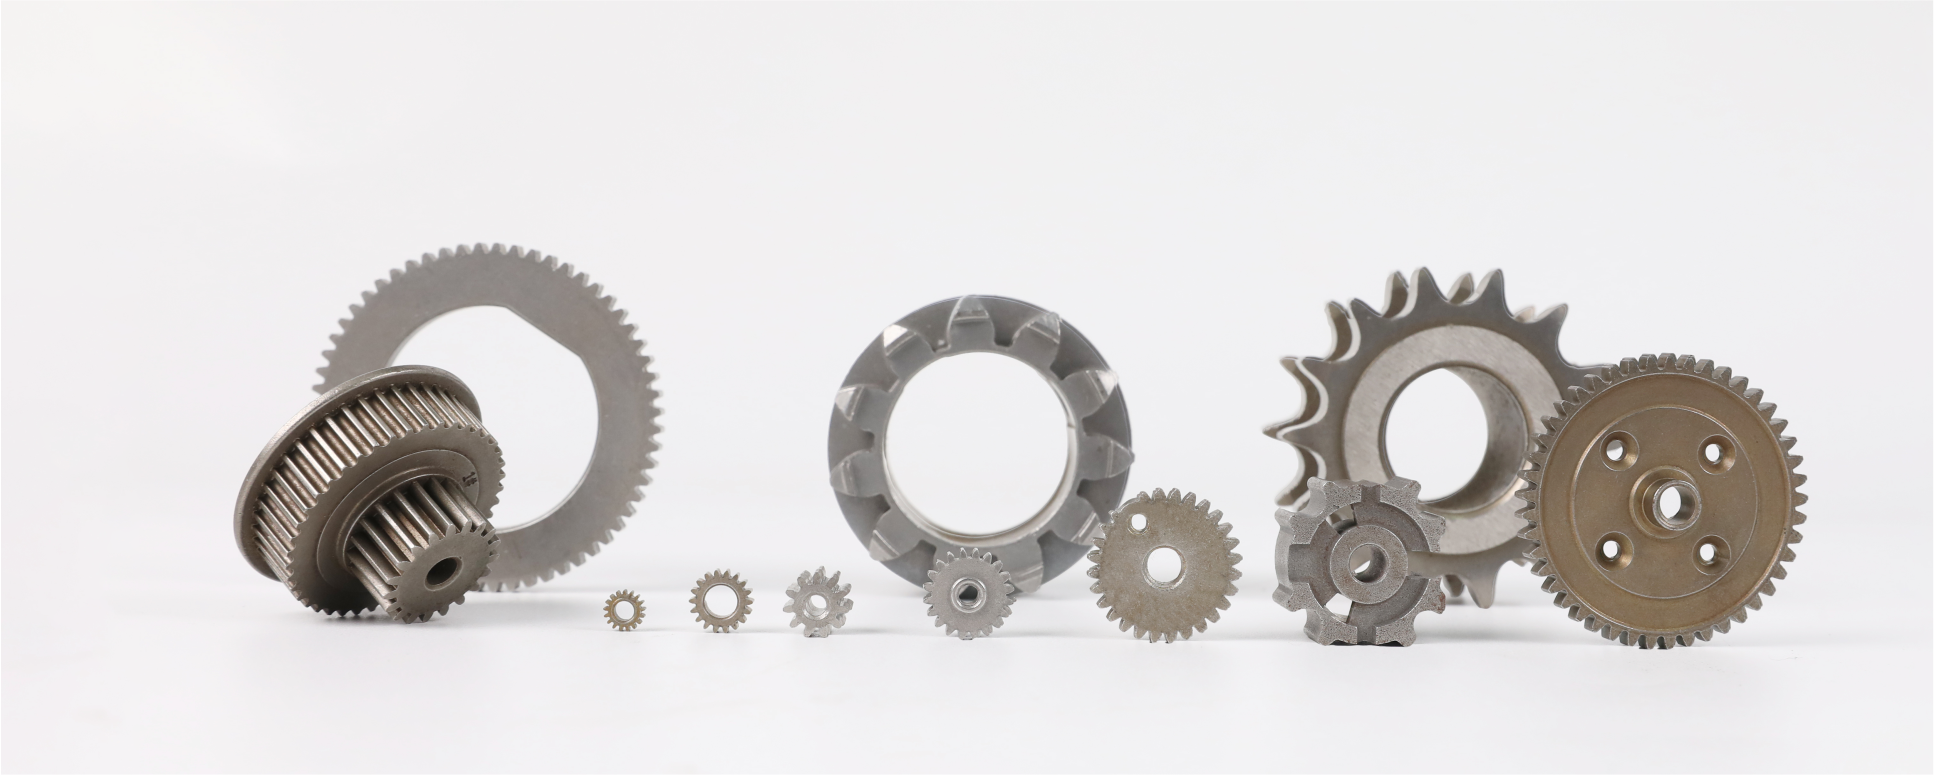
Für Teile, die diese Vorgaben erfüllen - Zahnräder mit geraden Zähnen, einfache Buchsen, schlichte Flansche, Stufenwellen, flache Halterungen - ist Pulverpressen hocheffizient. Bei Teilen, die eines der oben aufgeführten Merkmale erfordern, bestehen folgende Optionen: die geometrische Einschränkung akzeptieren und das Design anpassen, nachgelagerte Bearbeitungsschritte hinzufügen oder auf ein Verfahren ohne diese Einschränkungen umsteigen.
Wann Pulverpressen die richtige Wahl ist
Pulverpressen bietet den größten Nutzen für Teile, die geometrische Einfachheit mit hohen Produktionsvolumina verbinden. Häufige Anwendungen sind:
- Automobilgetriebe- und Motorkomponenten: gesinterte Zahnräder, Kettenräder, Pleueldeckel, Ventilsitzringe und Lagerdeckel - einfache Profile, die in sehr hohen Stückzahlen gefertigt werden und bei Millionen von Teilen pro Jahr durch die unübertroffenen Stückkosten von PM überzeugen
- Selbstschmierende Lager und Buchsen: Die gezielte Porosität von PM-Bronze- oder Eisenbuchsen wird bei der Imprägnierung mit Öl gefüllt und sorgt für eine kontinuierliche Schmierung aus dem Materialinneren - eine Eigenschaft, die nur mit einer porösen PM-Struktur erreicht werden kann
- Weichmagnetische Komponenten: PM-Teile aus Eisen-Silizium und Eisen-Nickel für elektromagnetische Baugruppen, bei denen die isotrope Pulverstruktur gleichbleibende magnetische Eigenschaften gewährleistet
- Einfache Strukturhalterungen und Befestigungselemente: Großserienteile mit unkomplizierter Geometrie, bei denen die Kosten des PM-Pressens deutlich unter denen alternativer Verfahren liegen
Teile mit einem Gewicht zwischen 5 g und 2 kg und Querschnitten, die zur Werkzeuggeometrie passen, eignen sich bei Jahresmengen von mehr als etwa 20.000–50.000 Stück typischerweise gut zum Pulverpressen.

Wenn MIM das Pulverpressen übertrifft
Komplexe dreidimensionale Geometrie
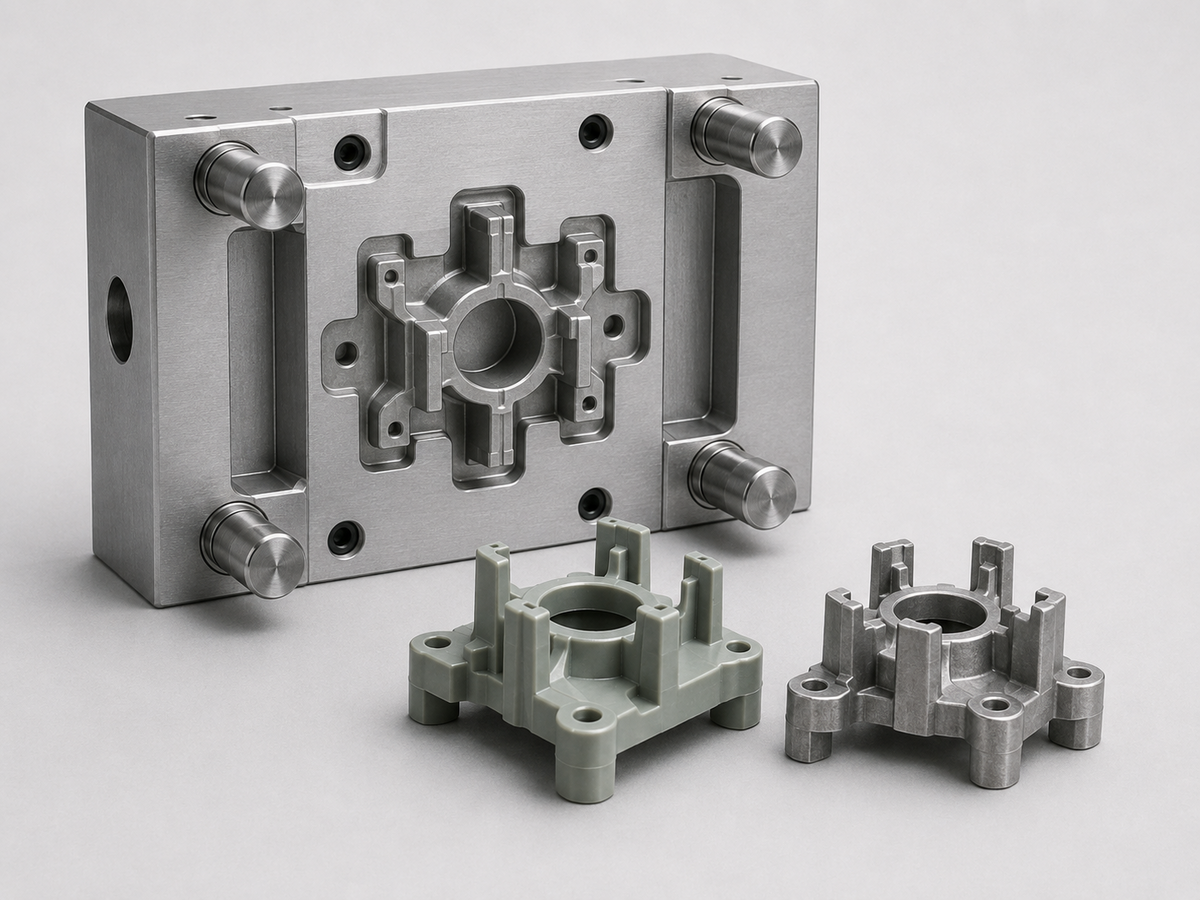
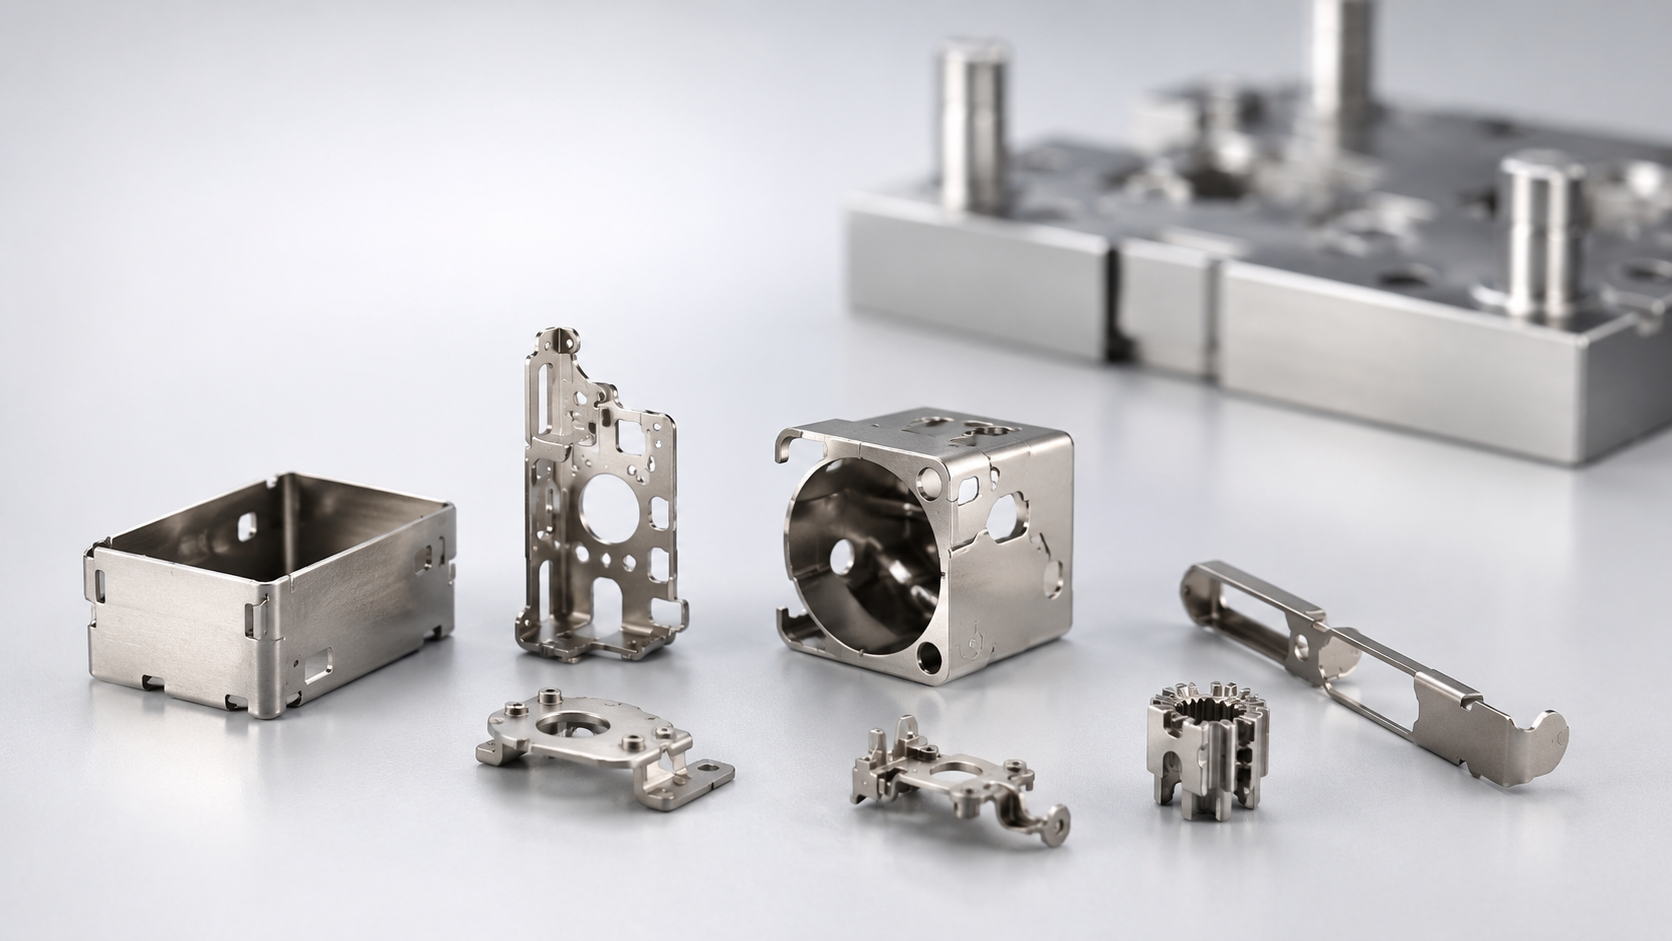
MIM verwendet Spritzgießen zur Formgebung des Grünteils. Dadurch wird die Geometrie durch das begrenzt, was in eine Form eingespritzt und aus ihr entformt werden kann – dieselbe Einschränkung wie beim Kunststoffspritzgießen. Hinterschneidungen (mit Seitenzügen oder Schiebern realisierbar), interne Kanäle, Querbohrungen, Gewindemerkmale und komplexe gekrümmte Profile sind bei MIM Standardgeometrien. Ein Teil, bei dem beim PM-Pressen nachträgliche spanende Bearbeitung erforderlich wäre, um Querbohrungen, Gewinde oder Hinterschneidungen hinzuzufügen, lässt sich häufig kostengünstiger in einem einzigen MIM-Arbeitsgang herstellen, der alle Merkmale im gesinterten Zustand erzeugt.
Höhere Dichte und mechanische Leistungsfähigkeit
MIM erreicht Sinterdichten von 96–99 % der theoretischen Dichte – praktisch dieselbe Dichte wie ein Knet- oder Gusswerkstoff gleicher Zusammensetzung. Entsprechend nähern sich die mechanischen Eigenschaften denen von Knetwerkstoffen an. Bei Teilen, die dynamischen Belastungen, Ermüdung, Stoßbelastung oder hohen Zugspannungen ausgesetzt sind und bei denen die Restporosität von PM zu vorzeitigem Versagen führt, bieten MIM-Teile bei Produktionsvolumen die mechanische Leistungsfähigkeit, die spanend bearbeitete Knetwerkstoffe bei kleinen Stückzahlen liefern.
Kleine, filigrane Teile mit feinen Details
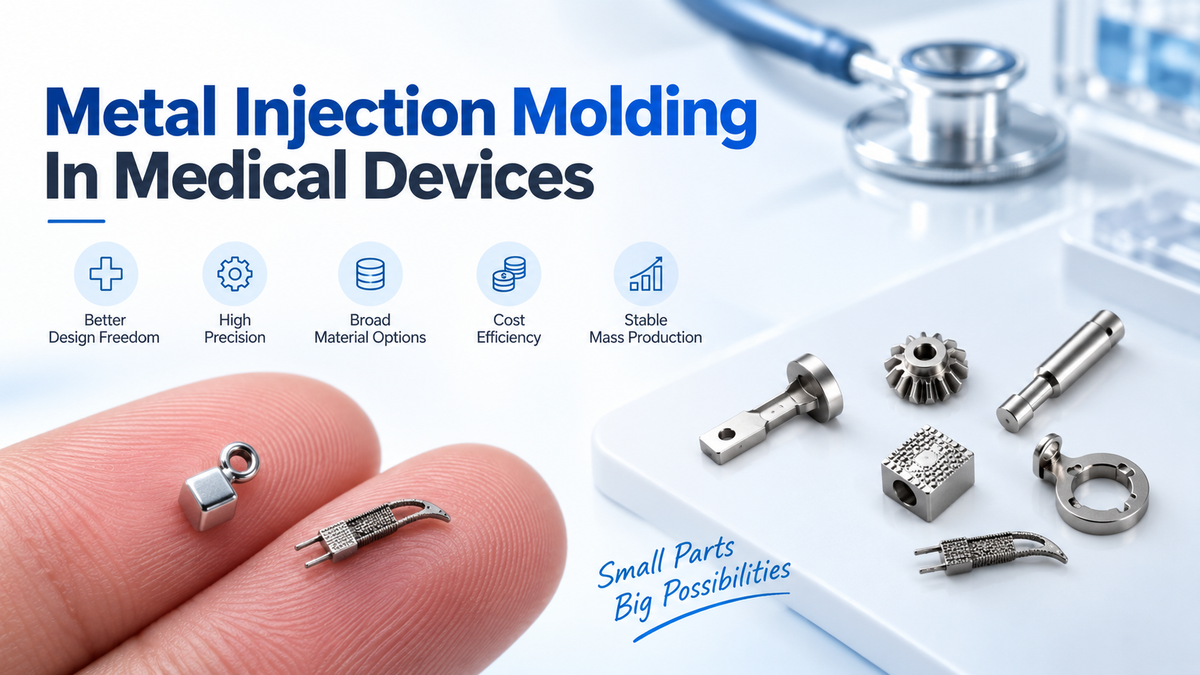
MIM ist bei komplexer Geometrie für Teile unter etwa 100 g am kostengünstigsten. Mit abnehmendem Teilegewicht und zunehmender Merkmalskomplexität wächst der Kostenvorteil von MIM gegenüber sowohl dem PM-Pressen als auch der spanenden Bearbeitung deutlich. Bei sehr kleinen Abmessungen wird das Pulverpressen aufgrund der gleichmäßigen Formfüllung weniger effizient; MIM gewährleistet auch bei Teilegewichten unter einem Gramm eine hohe Maßwiederholgenauigkeit.
Nicht zum Pressen geeignete Werkstoffe
Ausscheidungshärtende rostfreie Stähle (17-4PH), Titanlegierungen (Ti-6Al-4V), Kobalt-Chrom und Wolframlegierungen lassen sich mit herkömmlichen PM-Anlagen nur schwer oder gar nicht pressen und sintern. Mit MIM werden diese Werkstoffe routinemäßig verarbeitet, wodurch hochdichte Teile mit den vollständigen mechanischen Eigenschaften hergestellt werden, die das Legierungssystem ermöglicht.
Metallpulverpressen vs. MIM: Direkter Vergleich
- Geometrie: Pulverpressen — nur 2,5D, keine Hinterschneidungen oder Quermerkmale. MIM — vollständige 3D-Geometrie, Hinterschneidungen, Querbohrungen, interne Merkmale.
- Sinterdichte: Pulverpressen — typischerweise 85–93 %. MIM — 96–99 %.
- Mechanische Festigkeit: Pulverpressen — durch Porosität reduziert, 60–80 % des Werts eines Knetwerkstoffs. MIM — nahezu Eigenschaften eines Knetwerkstoffs.
- Mindestwandstärke: Pulverpressen — 1,5–2 mm. MIM — 0,5 mm.
- Teilegewichtsbereich: Pulverpressen — über einen breiten Bereich kostengünstig. MIM — unter 100 g am kostengünstigsten.
- Gewindemerkmale: Pulverpressen — nachträgliches Gewindeschneiden erforderlich. MIM — Gewinde im gesinterten Zustand formbar.
- Werkzeugkosten: Pulverpressen - niedriger bei einfachen Presswerkzeugen. MIM - höher aufgrund der größeren Formkomplexität.
- Stückkosten bei einfacher Geometrie und hohen Stückzahlen: Pulverpressen ist überlegen. Bei Geometrien, die sich effizient pressen lassen, sind die MIM-Stückkosten höher.
- Stückkosten bei komplexer Geometrie: MIM ist überlegen, da beim Pulverpressen mehrere nachträgliche Bearbeitungsschritte erforderlich sind, die Kosten pro Teil verursachen und durch MIM entfallen.
- Oberflächenfinish im Sinterzustand: Pulverpressen - Ra 1.6–3.2 µm. MIM - Ra 0.8–1.6 µm.
Anwendungsbeispiel: Struktureller Halter von PM auf MIM umgestellt
Ein Kunde, der einen kleinen Strukturhalter für einen Verriegelungsmechanismus herstellte, fertigte das Teil im Pulverpressverfahren und bohrte anschließend drei Querbohrungen und schnitt zwei Gewinde als nachträgliche Bearbeitungsschritte. Die PM-Teilekosten umfassten den gesinterten Rohling, zwei Bearbeitungsschritte, die Werkzeugamortisation über drei Aufspannungen sowie Ausschuss während des Prozesses durch Bruch bei der Bearbeitung des gesinterten Rohlings.
Bei der Jahresmenge des Kunden von 18.000 Stück prüften wir die Geometrie auf MIM-Tauglichkeit. Der Halter wog 22 g und lag damit klar im kostengünstigen Gewichtsbereich von MIM. Die drei Querbohrungen und die beiden Gewindemerkmale konnten beim MIM sämtlich im Sinterzustand hergestellt werden. Das neu entwickelte MIM-Teil machte beide nachträglichen Bearbeitungsschritte vollständig überflüssig.
Die Werkzeugkosten für MIM waren höher als für das ursprüngliche PM-Presswerkzeug, doch auf das Jahresvolumen umgelegt waren die MIM-Stückkosten - einschließlich der im Sinterzustand vorhandenen Bohrungen und Gewinde - niedriger als die gesamten PM-Teilekosten einschließlich der nachträglichen Bearbeitung. Das MIM-Teil erreichte außerdem eine höhere Sinterdichte (97,8 % gegenüber 89 % beim PM-Teil), wodurch sich die Ermüdungslebensdauer in der Anwendung verbesserte.

So entscheiden Sie zwischen Pulverpressen und MIM
Die Entscheidung lässt sich auf drei Fragen reduzieren:
Erfordert Ihre Teilegeometrie ein Merkmal, das nicht durch Pressen entlang einer Achse hergestellt werden kann? Querbohrungen, Hinterschneidungen, innenliegende Kanäle, Gewinde im Formteil - wenn ja, ist MIM das geeignete Verfahren; alternativ verursacht die nachträgliche Bearbeitung bei PM erhebliche Kosten.
Erfordert Ihre Anwendung nahezu schmiedeteilähnliche mechanische Eigenschaften? Wenn Festigkeit, Ermüdungslebensdauer oder Duktilität entscheidend sind und die Dichte von PM von 85–93 % nicht ausreicht, liefert MIM die erforderliche Dichte und die erforderlichen Eigenschaften.
Liegt Ihr Teilegewicht unter 100 g? Unterhalb dieses Schwellenwerts sind die Stückkosten von MIM bei vergleichbarer Komplexität typischerweise wettbewerbsfähig gegenüber PM. Oberhalb dieses Gewichts bietet das Pressen mit PM für Geometrien, die sich damit herstellen lassen, in der Regel Kostenvorteile.
Wenn alle drei Antworten nein lauten - einfache Geometrie, moderate Dichte ausreichend, Bauteilgewicht bei hohen Stückzahlen über 100 g - ist Pulverpressen wahrscheinlich die richtige Wahl. Wenn eine Antwort ja lautet, lohnt es sich, MIM ernsthaft zu prüfen.
FAQ
Wofür wird das Pressen von Metallpulver eingesetzt?
Das Pressen von Metallpulver wird zur Herstellung von Metallkomponenten in großen Stückzahlen mit relativ einfacher Geometrie eingesetzt - Zahnräder, Buchsen, Lager, Halterungen, Flansche und Struktureinsätze für Automobil-, Industrie- und Verbraucheranwendungen. Bei Stückzahlen von etwa 20.000–50.000 pro Jahr ist es für Bauteile, die innerhalb der geometrischen Grenzen des Verfahrens liegen, am kosteneffizientesten.
Wie unterscheidet sich Pulverpressen vom Metal Injection Molding?
Beim Pulverpressen wird Metallpulver unter hohem Druck in einer Matrize verdichtet, wodurch die Geometrie auf Formen beschränkt wird, die entlang einer Achse entformbar sind. Beim MIM wird mit Binder vermischtes Metallpulver im Spritzgussverfahren geformt, wodurch vollständig dreidimensionale Geometrien einschließlich Hinterschneidungen, Querbohrungen und innerer Merkmale möglich werden. MIM erreicht außerdem eine höhere Sinterdichte (96–99 % gegenüber 85–93 %) und entsprechend bessere mechanische Eigenschaften.
Können pulvergepresste Bauteile bei der Festigkeit mit MIM gleichziehen?
Beim Standard-Pulverpressen wird eine theoretische Dichte von 85–93 % erreicht, was im Vergleich zu MIM oder Knetmaterial zu einer geringeren Festigkeit führt. Hochdichte-PM-Varianten wie Warmpressen oder Sinter-HIP können bei deutlich höheren Prozesskosten Dichten erreichen, die denen von MIM nahekommen. Für die meisten Anwendungen, die in einer komplexen Geometrie nahezu die mechanischen Eigenschaften von Knetmaterial erfordern, ist MIM der praktischere Weg, um Eigenschaften und Form gleichzeitig zu erreichen.
Welche Werkstoffe können durch Pulverpressen verarbeitet werden?
Eisenbasierte Legierungen (Reineisen, Eisen-Kupfer, Eisen-Nickel-Molybdän, diffusionslegierte Sorten), rostfreie Stähle (316L, 303), Kupferlegierungen (Bronze, Messing) und weichmagnetische Eisenlegierungen sind die am häufigsten gepressten Werkstoffe. Titanlegierungen, ausscheidungshärtende rostfreie Stähle und Kobalt-Chrom-Legierungen eignen sich aufgrund der Schwierigkeiten beim Pressen und der höheren Dichteanforderungen dieser Legierungssysteme im Allgemeinen besser für MIM.
Zusammenfassung
Das Pressen von Metallpulver ist für die Geometrien, die dieses Verfahren ermöglicht, ein etabliertes und äußerst kosteneffizientes Verfahren. Wenn ein Bauteildesign diese geometrischen Grenzen überschreitet - oder wenn die Anforderungen an die mechanische Leistungsfähigkeit eine nahezu vollständige Dichte erfordern - bietet MIM dieselbe pulvermetallurgische Grundlage, jedoch mit der Geometriefreiheit und Dichte, die durch Pressen nicht erreicht werden können. Wenn Sie ein Bauteil derzeit durch Pulverpressen mit nachgelagerten Bearbeitungsschritten fertigen oder ein neues Design mit komplexen Merkmalen haben, kontaktieren Sie uns, um zu prüfen, ob MIM die Gesamtkosten pro Bauteil senken und die Leistung verbessern würde.
Teilen:
Siliziumkarbid-Keramikteile: kundenspezifische SiC-Komponenten im Keramikspritzguss
Kupfer-Spritzguss für kundenspezifische Kupfer-MIM-Teile