

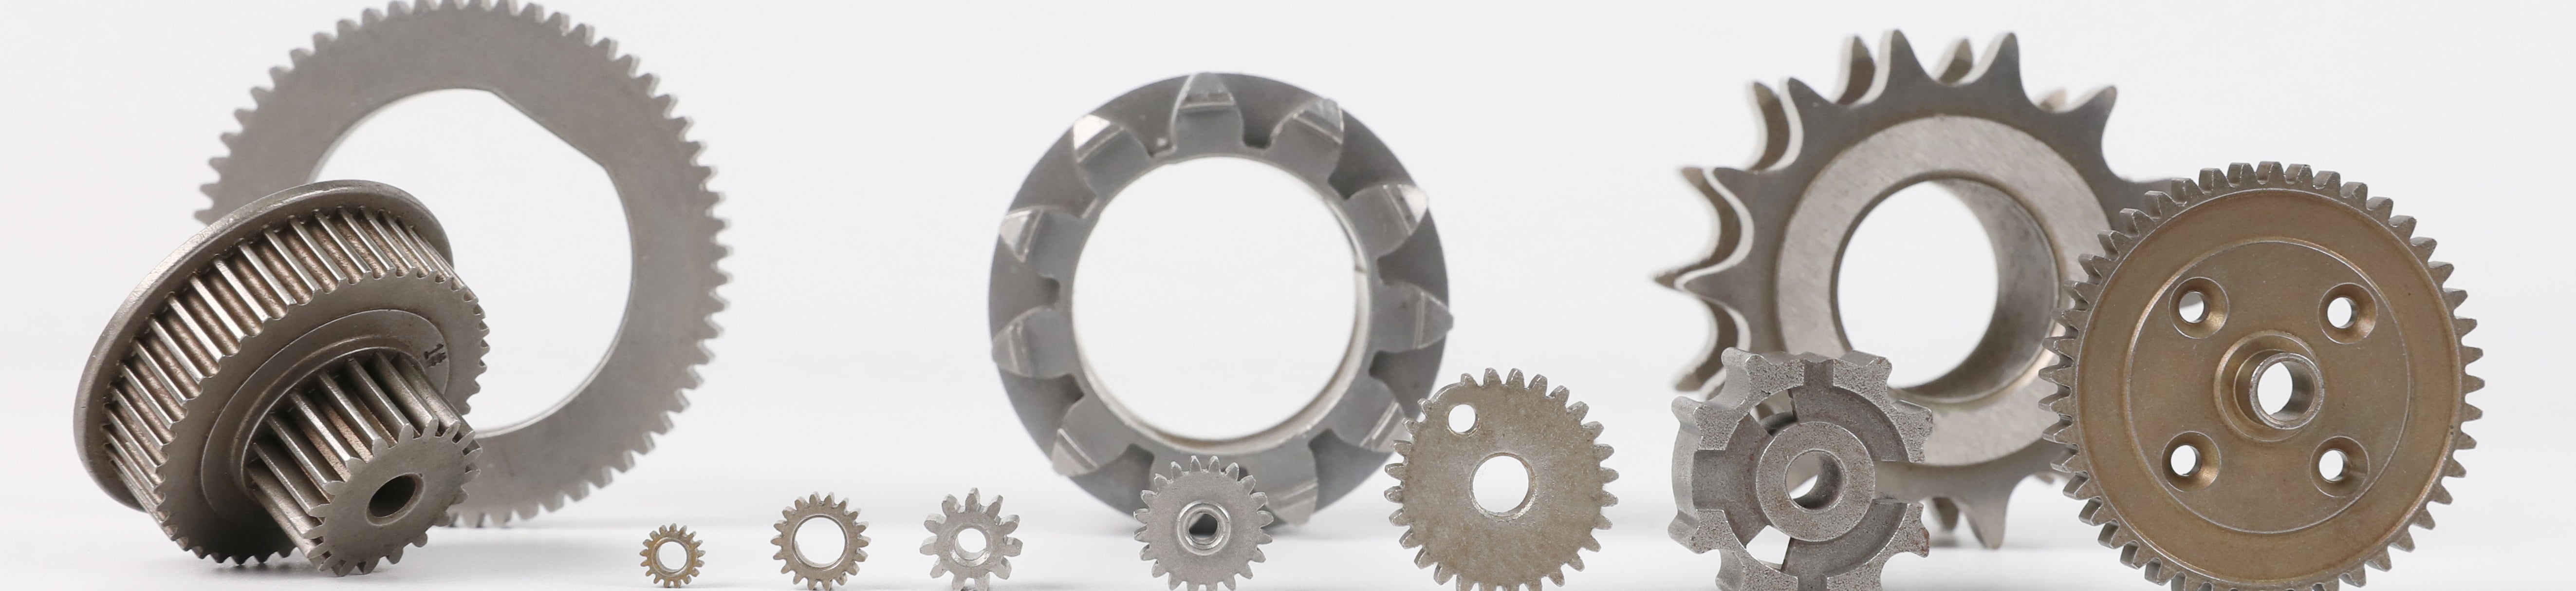
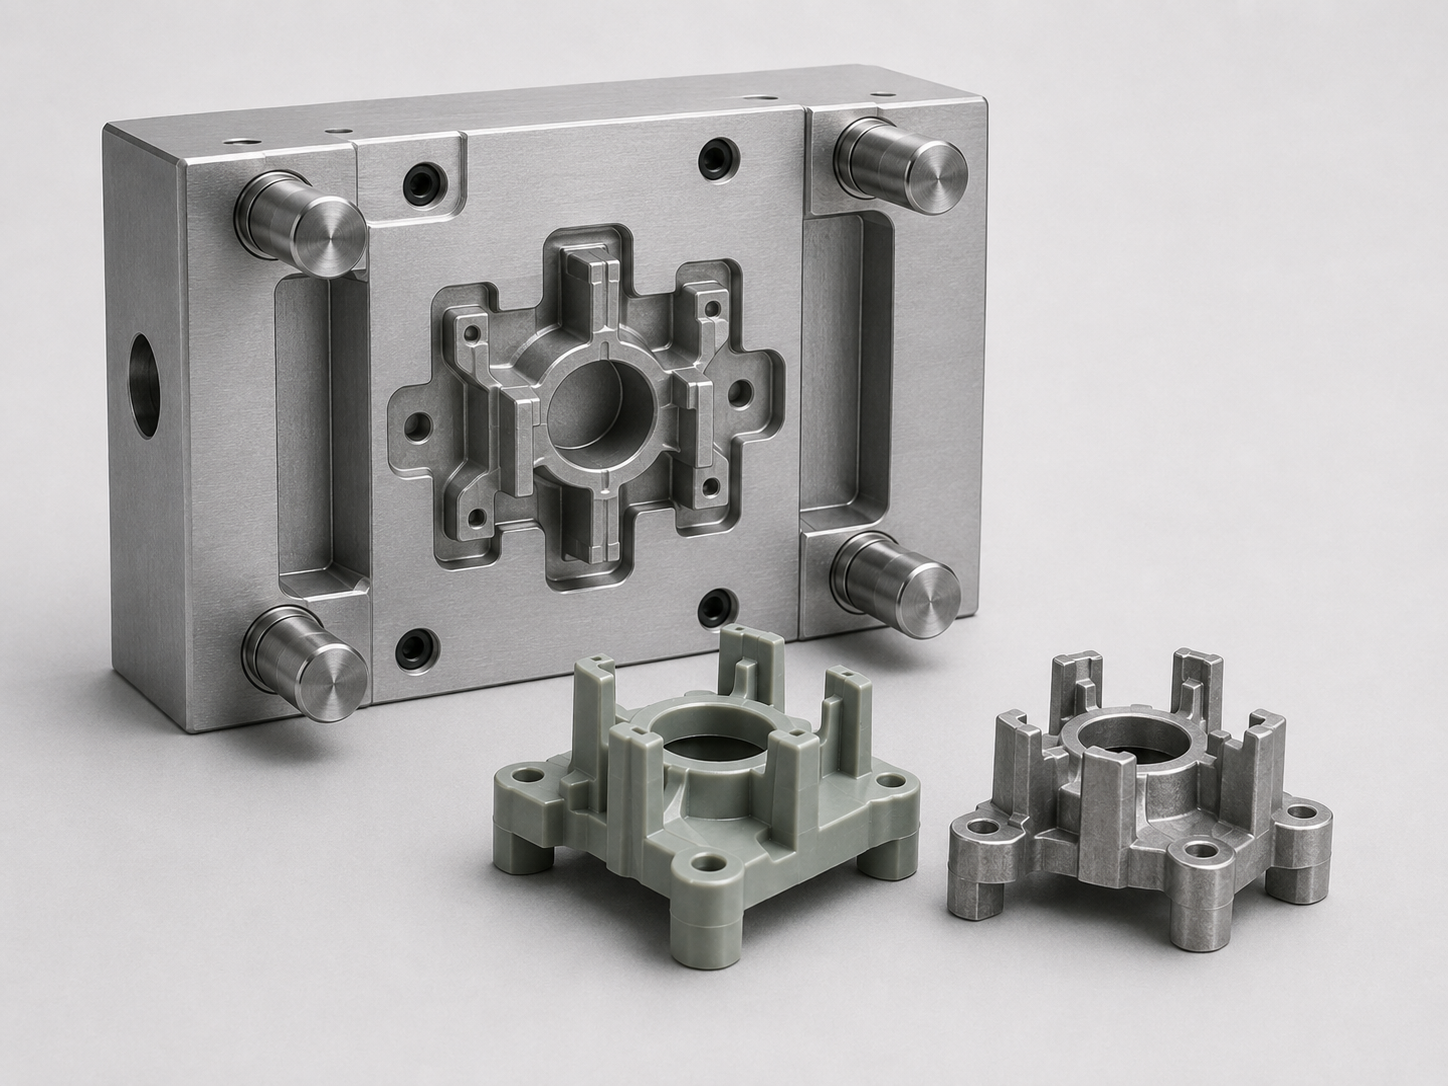
Alla fine del secolo scorso, all'estero è stato sviluppato con successo un nuovo processo di formatura della plastica dei metalli: la forgiatura delle polveri. Sono stati forgiati successivamente ingranaggi planetari per differenziali automobilistici e forgiati per bielle, ed è stata costruita la prima linea di produzione per la forgiatura delle polveri. Si tratta di un metodo competitivo di lavorazione dei metalli senza asportazione di truciolo, sviluppato combinando organicamente la tecnologia tradizionale della metallurgia delle polveri con la forgiatura di precisione. Utilizzando polvere metallica come materia prima, questa viene preformata e pressata in un'atmosfera protettiva, riscaldata e sinterizzata per ottenere un semilavorato da forgiatura, quindi forgiata una sola volta in una pressa per realizzare una forgiatura di precisione in stampo senza bava e ottenere pezzi forgiati di precisione con la stessa densità e la stessa forma complessa della normale forgiatura in stampo.
Questo processo non presenta soltanto i vantaggi delle buone prestazioni di formatura della metallurgia delle polveri, ma sfrutta anche il ruolo della deformazione di forgiatura nel modificare la struttura e le proprietà dei materiali metallici, apportando nuove innovazioni alla produzione mediante metallurgia delle polveri e alla tecnologia di forgiatura. È una disciplina professionale di confine, particolarmente adatta alla produzione in serie di componenti strutturali ad alta resistenza e di forma complessa. Pertanto, riveste una grande importanza applicativa in vari settori industriali.
Processo di forgiatura delle polveri
Il processo generale di forgiatura delle polveri consiste nel formare una polvere con una formula e una miscela appropriate, allo stesso modo della produzione dei comuni pezzi sinterizzati, e trasformarla in una preforma a bassa densità, utilizzata come semilavorato da forgiatura per la forgiatura a caldo dopo la sinterizzazione. Quando la preforma contiene un lubrificante, prima della sinterizzazione deve essere aggiunto un processo di rimozione del lubrificante. Se dopo la sinterizzazione viene raffreddata, deve essere nuovamente riscaldata prima della forgiatura. Prima del trattamento termico successivo alla forgiatura è generalmente necessaria una certa lavorazione meccanica. Durante l'intero processo, fatta eccezione per la forgiatura di breve durata, tutti i riscaldamenti vengono effettuati in un'atmosfera protettiva anti-ossidazione.
Rispetto alla forgiatura in stampo, la forgiatura delle polveri presenta i seguenti vantaggi:
01 Elevato tasso di utilizzo del materiale, superiore al 90%. Il tasso di utilizzo del materiale nella forgiatura in stampo è solo di circa il 50%.
02 Elevate proprietà meccaniche. Il materiale è uniforme e non anisotropo, con elevata resistenza, plasticità e tenacità all'urto.
03 I pezzi forgiati hanno elevata precisione e superfici lisce; sono quindi possibili lavorazioni di taglio ridotte o assenti.
(I) Influenza della forgiatura sulla struttura e sulle prestazioni dei metalli
Nella produzione di pezzi forgiati, oltre a garantire la forma e le dimensioni richieste, devono essere soddisfatti anche i requisiti prestazionali dei componenti durante l'uso, tra cui: indice di resistenza, indice di plasticità, tenacità all'urto, resistenza a fatica, grado di innesco della frattura e resistenza alla tensocorrosione, ecc. Per i componenti che lavorano ad alte temperature sono inoltre richieste proprietà di trazione istantanea ad alta temperatura, resistenza alla deformazione, resistenza alla deformazione permanente e resistenza alla fatica termica. Le materie prime utilizzate per la forgiatura sono lingotti, prodotti laminati, prodotti estrusi e semilavorati da forgiatura. I prodotti laminati, estrusi e i semilavorati da forgiatura sono prodotti semilavorati ottenuti dalla laminazione, estrusione e forgiatura dei lingotti. Nella produzione di pezzi forgiati, l'impiego di processi e parametri di processo appropriati può migliorare la struttura e le prestazioni delle materie prime nei seguenti aspetti:
1. Rompere i cristalli colonnari, migliorare la macrosegregazione, trasformare la struttura colata in una struttura forgiata e saldare i pori interni in condizioni appropriate di temperatura e sollecitazione, migliorando la densità del materiale;
2. Il lingotto viene forgiato per formare una struttura fibrosa e il pezzo forgiato viene ulteriormente laminato, estruso e forgiato in stampo per ottenere una distribuzione appropriata dell'orientamento delle fibre;
3. Controllare le dimensioni e l'uniformità dei grani;
4. Migliorare la distribuzione della seconda fase (per esempio: i carburi di lega nell'acciaio ledeburitico);
5. Deformare o rafforzare la struttura. Grazie al miglioramento della struttura sopra descritto, migliorano anche la plasticità, la tenacità all'urto, la resistenza a fatica e la resistenza alla deformazione permanente del pezzo forgiato. In seguito, mediante il trattamento termico finale dei componenti, è possibile ottenere le buone proprietà complessive di durezza, resistenza e plasticità richieste. Tuttavia, se la qualità delle materie prime è scadente o il processo di forgiatura utilizzato non è appropriato, possono verificarsi difetti di forgiatura, inclusi difetti superficiali, difetti interni o prestazioni non conformi.
(II) Influenza delle materie prime sulla qualità dei pezzi forgiati La buona qualità delle materie prime è un prerequisito per garantire la qualità dei pezzi forgiati. Se nelle materie prime sono presenti difetti, ciò influirà sul processo di formatura e sulla qualità finale dei pezzi forgiati. Se gli elementi chimici delle materie prime superano l'intervallo specificato o il contenuto di elementi impurità è troppo elevato, ciò avrà un forte impatto sulla formatura e sulla qualità dei pezzi forgiati. Per esempio, elementi come S, B, Cu e Sn tendono a formare fasi a basso punto di fusione, rendendo i pezzi forgiati soggetti a fragilità a caldo. Per ottenere un acciaio a grano fine intrinseco, il contenuto residuo di alluminio nell'acciaio deve essere controllato entro un determinato intervallo, per esempio 0,02%~0,04% (frazione di massa) di Al. Se il contenuto è troppo basso, non svolgerà un ruolo nel controllare l'ingrossamento dei grani e sarà facile ottenere una dimensione dei grani intrinseca non conforme nei pezzi forgiati; se il contenuto di alluminio è eccessivo, durante la lavorazione sotto pressione è facile formare fratture a grana lignea, fratture a strappo e simili, in condizioni di formazione di tessuto fibroso. Per esempio, nell'acciaio inossidabile austenitico, quanto maggiore è il contenuto di n, Si, Al e Mo, tanto maggiore è la quantità di fase ferritica e tanto più facilmente si formano cricche a bande durante la forgiatura, rendendo i componenti magnetici. Se nelle materie prime sono presenti residui di ritiro, soffiature sottocutanee, grave segregazione dei carburi, inclusioni non metalliche grossolane (inclusioni di scoria) e altri difetti, è facile che durante la forgiatura si formino cricche nei pezzi forgiati. Difetti quali dendriti, forte porosità, inclusioni non metalliche, macchie bianche, pellicole di ossido, bande di segregazione e mescolanza di metalli estranei nelle materie prime possono facilmente causare il deterioramento delle prestazioni dei pezzi forgiati. Cricche superficiali, pieghe, scaglie, anelli di cristalli grossolani e altri difetti delle materie prime possono facilmente causare cricche superficiali nei pezzi forgiati.
(III) Influenza del processo di forgiatura sulla qualità dei pezzi forgiati Il processo di forgiatura consiste generalmente nelle seguenti operazioni: tranciatura, riscaldamento, formatura, raffreddamento dopo la forgiatura, decapaggio e trattamento termico dopo la forgiatura. Se il processo non è appropriato durante la forgiatura, possono verificarsi una serie di difetti di forgiatura. Il processo di riscaldamento comprende la temperatura di carica, la temperatura di riscaldamento, la velocità di riscaldamento, il tempo di mantenimento, la composizione del gas del forno, ecc. Se il riscaldamento non è appropriato, per esempio se la temperatura è troppo elevata e il tempo di riscaldamento è troppo lungo, si verificheranno difetti quali decarburazione, surriscaldamento e bruciatura. Per materiali scadenti con grande sezione trasversale, scarsa conducibilità termica e bassa plasticità, se la velocità di riscaldamento è troppo elevata e il tempo di mantenimento troppo breve, la distribuzione della temperatura è spesso non uniforme, causando tensioni termiche e cricche nel semilavorato da forgiatura. Il processo di formatura per forgiatura comprende la modalità di deformazione, il grado di deformazione, la temperatura di deformazione, la velocità di deformazione, lo stato di sollecitazione, le condizioni degli utensili e degli stampi e le condizioni di lubrificazione. Se il processo di formatura non è appropriato, può causare grani grossolani, grani non uniformi, vari tipi di cricche, pieghe, penetrazione, correnti parassite e struttura colata residua. Durante il processo di raffreddamento dopo la forgiatura, se il processo non è appropriato, possono verificarsi cricche di raffreddamento, macchie bianche, carburi reticolari, ecc.
(IV) Influenza della struttura dei pezzi forgiati sulla struttura e sulle proprietà dopo il trattamento termico finale Gli acciai inossidabili resistenti al calore austenitici e ferritici, le superleghe, le leghe di alluminio, le leghe di magnesio e altri materiali privi di trasformazione allotropica durante il riscaldamento e il raffreddamento, nonché alcune leghe di rame e leghe di titanio, presentano difetti strutturali generati durante la forgiatura che non possono essere migliorati mediante trattamento termico. I materiali che subiscono trasformazioni allotropiche durante il riscaldamento e il raffreddamento, come gli acciai strutturali e gli acciai inossidabili martensitici, presentano alcuni difetti strutturali causati da processi di forgiatura impropri o alcuni difetti ereditati dal materiale originale, che hanno un forte impatto sulla qualità dei pezzi forgiati dopo il trattamento termico. Ecco alcuni esempi:
1. Alcuni difetti strutturali dei pezzi forgiati possono essere migliorati durante il trattamento termico successivo alla forgiatura, consentendo comunque di ottenere una struttura e prestazioni soddisfacenti dopo il trattamento termico finale dei pezzi forgiati. Per esempio, grani grossolani e struttura di Widmanstätten nei pezzi forgiati di acciaio strutturale generalmente surriscaldato, leggeri carburi reticolari causati da un raffreddamento improprio degli acciai ipereutettoidi e degli acciai per cuscinetti, ecc.
2. Alcuni difetti strutturali dei pezzi forgiati sono difficili da eliminare con il normale trattamento termico e possono essere migliorati solo mediante misure quali normalizzazione ad alta temperatura, normalizzazione ripetuta, decomposizione a bassa temperatura e ricottura di diffusione ad alta temperatura. 3. Alcuni difetti strutturali dei pezzi forgiati non possono essere eliminati mediante i comuni processi di trattamento termico, causando una diminuzione delle prestazioni dei pezzi forgiati dopo il trattamento termico finale o persino la loro rottura. Per esempio, frattura litica grave e frattura a faccette, bruciatura, bande ferritiche nell'acciaio inossidabile, reticoli e bande di carburi nell'acciaio per utensili ad alto tenore di lega ledeburitico, ecc.
4. Alcuni difetti strutturali dei pezzi forgiati continuano a svilupparsi durante il trattamento termico finale e possono persino causare cricche. Per esempio, se la struttura a grani grossolani nei pezzi forgiati in acciaio strutturale legato non viene migliorata durante il trattamento termico successivo alla forgiatura, spesso provoca martensite grossolana e prestazioni non conformi dopo la co-diffusione di carbonio e azoto e la tempra; i carburi grossolani a bande negli acciai rapidi spesso causano cricche durante la tempra. Diversi metodi di formatura comportano condizioni di sollecitazione e caratteristiche sforzo-deformazione differenti, pertanto anche i principali difetti che possono prodursi sono diversi. Per esempio, i principali difetti della ricalcatura del semilavorato sono cricche longitudinali o a 45° sulla superficie laterale, mentre nella ricalcatura del lingotto solo le estremità superiore e inferiore spesso conservano la struttura colata; i principali difetti dell'allungamento di un semilavorato a sezione rettangolare sono cricche trasversali e cricche d'angolo sulla superficie, cricche diagonali e cricche trasversali all'interno; i principali difetti della forgiatura a stampo aperto sono riempimento insufficiente, pieghe e disallineamento. Diversi tipi di materiali hanno composizioni e strutture differenti e, durante il riscaldamento, la forgiatura e il raffreddamento, presentano cambiamenti strutturali e comportamenti meccanici diversi. Pertanto, se il processo di forgiatura non è appropriato, anche i difetti che possono verificarsi sono specifici. Per esempio, i difetti dei pezzi forgiati in acciaio per utensili ad alto tenore di lega ledeburitico sono principalmente particelle di carburo grossolane, distribuzione non uniforme e cricche, mentre i difetti dei pezzi forgiati in superlega sono principalmente grani grossolani e cricche; i difetti dei pezzi forgiati in acciaio inossidabile austenitico sono principalmente impoverimento intergranulare di cromo, riduzione della resistenza alla corrosione intergranulare, struttura ferritica a bande e cricche, ecc.; i difetti dei pezzi forgiati in lega di alluminio sono principalmente grani grossolani, pieghe, correnti parassite, flusso passante, ecc.
Condividi:
Tecnologia di preparazione delle polveri di leghe ad alta temperatura a base di nichel
Resistenza alla corrosione e all'usura della lega di titanio