

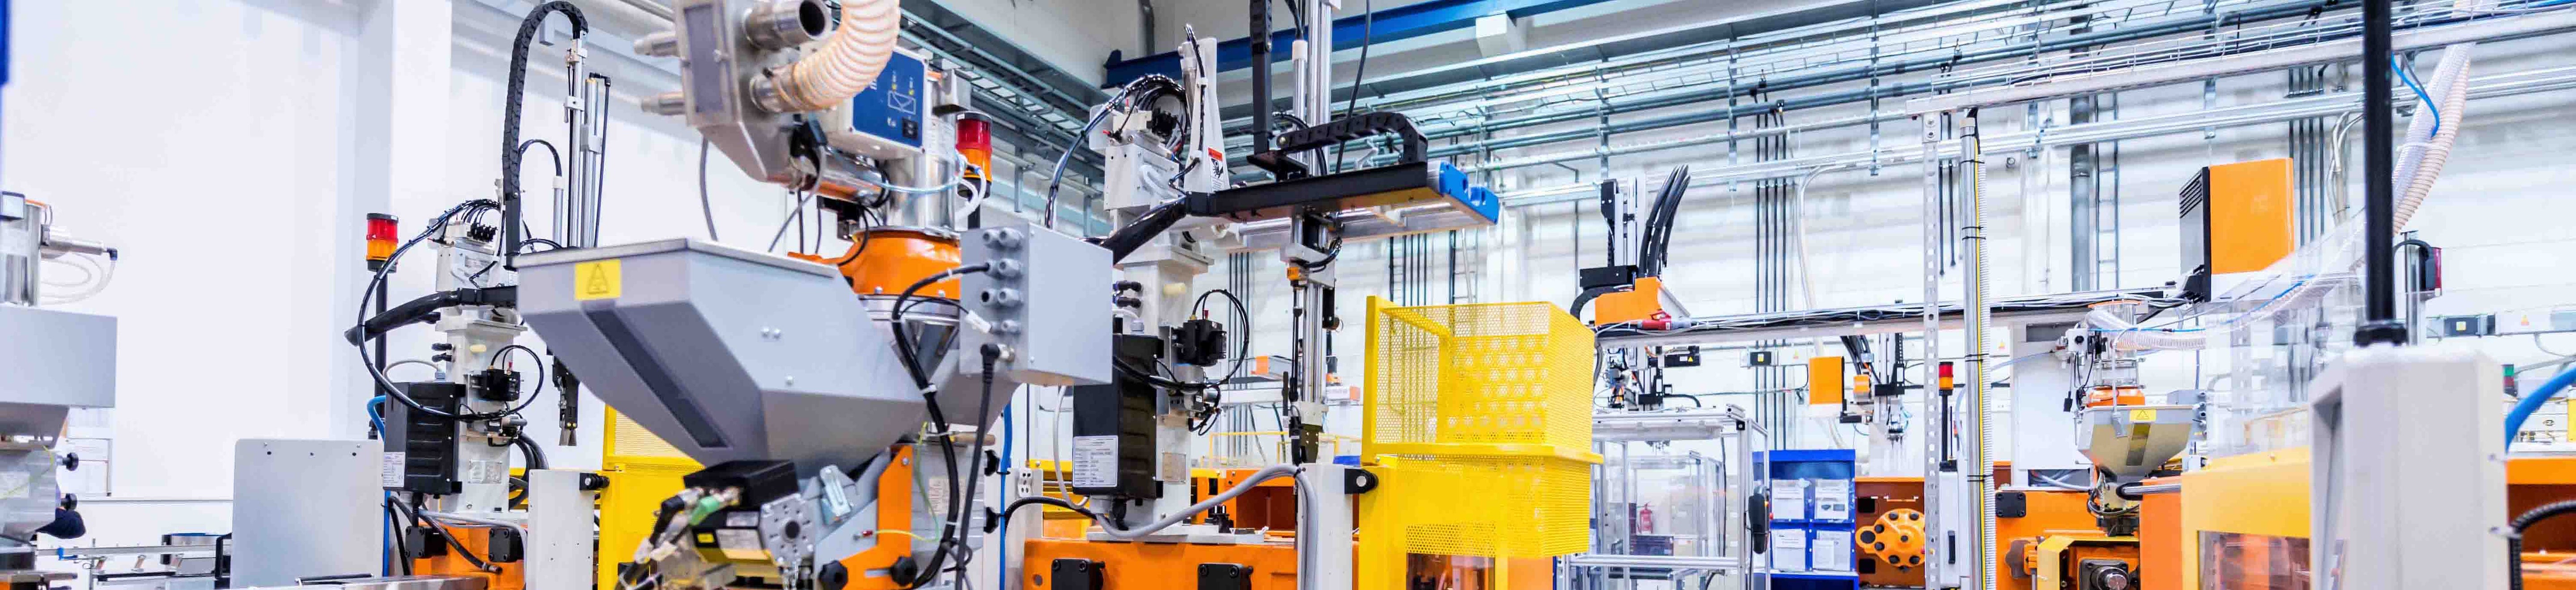

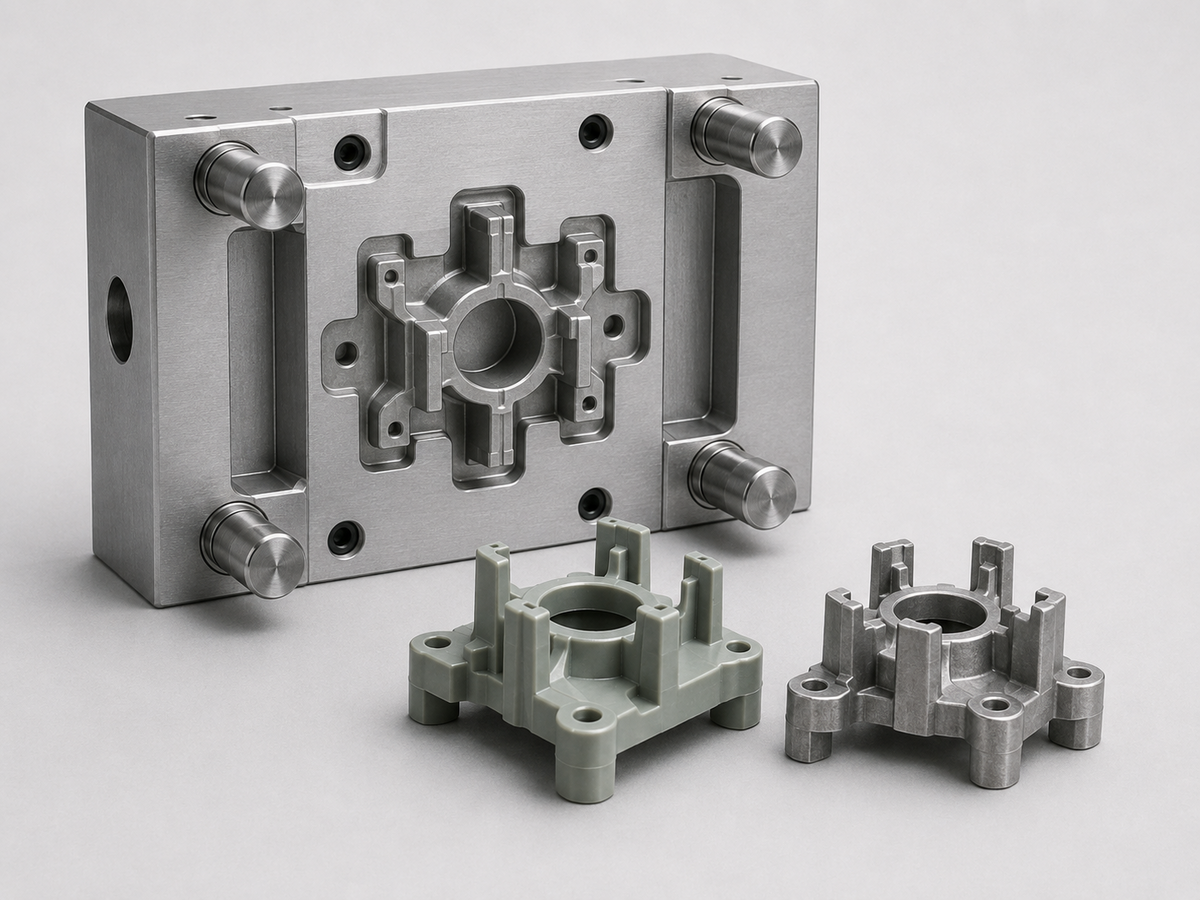
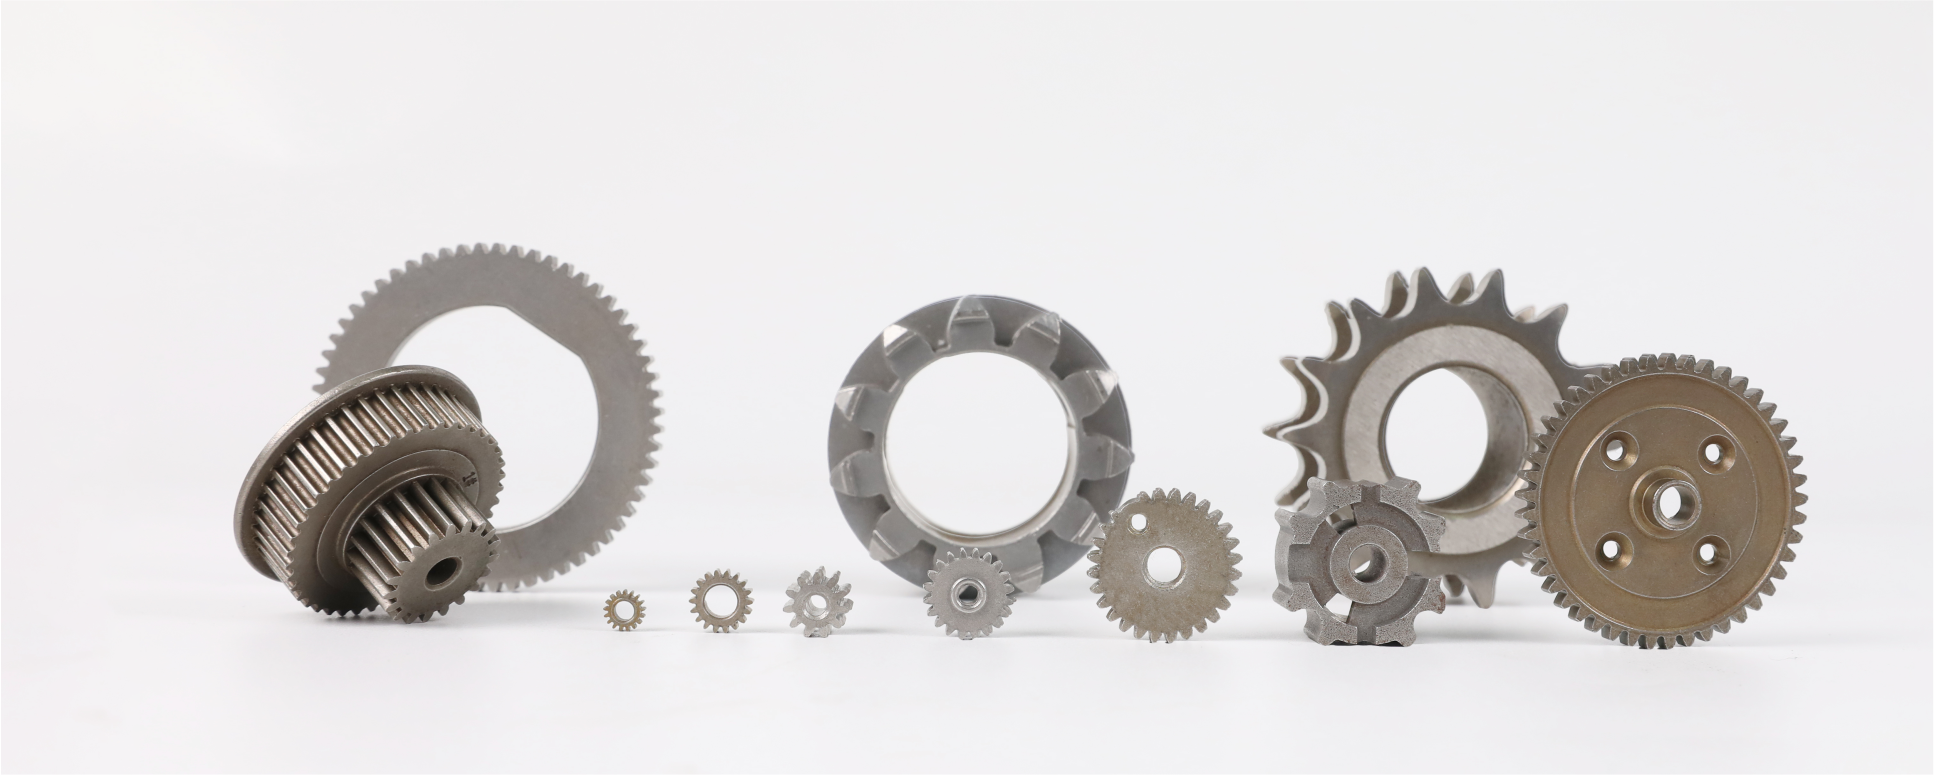
주물이나 분말 야금 부품과 같은 부품을 제조할 때 소재의 내부 구조에는 많은 구멍이 있고 표면은 덮여 있습니다. 표면의 요철이 심하지 않더라도 수용액을 사용하는 표면 처리 방법을 적용하면 처리액이 금속 내부로 침투한 후에도 도금이 되지 않는 경우가 있습니다. 때로는 표면의 외관이 아름다운 도금층이 내부에서부터 부풀어 올라 부식과 변색을 일으키며, 특히 분말 야금 부품의 기계적 강도가 크게 저하됩니다.
분말 야금 부품은 일반적으로 약 600~650°C의 수증기로 처리하여 표면의 구멍을 메우는 산화철층을 생성합니다. 그러나 이론적으로 구멍이 너무 크면 메우기 어렵습니다. 또한 표면의 구멍을 막기 위한 보완 방법으로 쇼트 피닝을 사용할 수 있습니다. 이 역시 하나의 방법이지만, 막힌 모서리나 기타 부위에는 효과적이지 않습니다. 이러한 상황에 대응하기 위해 수지액 등을 사용하여 구멍을 막을 수 있으며, 이를 침투 충전 전처리 방법이라고 합니다. 원래 침투 충전 처리는 내압성을 향상시킬 수 있어 생산 현장에서 자주 사용되는 방법입니다. 현재 자동차 산업에서 주로 알루미늄 합금 다이캐스팅 부품을 사용하는 것은 함침과 충전 없이는 실현하기 어렵다고 해도 과언이 아닙니다. 동시에 비용 절감도 기대할 수 있습니다.
전기도금 전 침투 충전 처리에서는 원래 불포화 폴리에스터 수지액이나 디알릴 프탈레이트 수지액 등을 사용하며, 이 중 하나만 사용할 수 있습니다. 그러나 이 용도로 사용할 수 있는 재료는 여러 종류가 있으며, 효과도 서로 다릅니다. 이러한 유형의 수지가 생산 요구 사항을 충족하려면 다음 조건을 만족해야 합니다.

1. 함침액이 경화될 때 체적 수축률이 10% 이하일 것.
2. 침지할 때 점도가 수 센티푸아즈에서 수십 센티푸아즈 이하일 것.
3. 100°C 미만의 비교적 낮은 온도(온수욕으로 충분함)에서 몇 분 안에 경화될 것.
4. 수개월 이상의 긴 사용 수명을 유지할 것.
5. 다양한 재료에 폭넓게 적용할 수 있을 것.
고분자 화학의 전문 지식에 따르면 일반적으로 위 조건 중 1과 2, 3과 4는 서로 상충합니다. 그러나 실제로 이러한 조건을 충족하는 함침액은 개발 중입니다. 진공 함침 충전 방법은 반년간의 시험을 거쳐 정식으로 채택되었습니다. 지난 1년 반 동안 100만 개가 넘는 분말 야금 부품이 성공적으로 생산되었습니다.

이 방법은 접착력이 우수하고 내식성이 있는 수지를 사용하여 내부 구멍을 막습니다. 이는 "임시 처리"입니다. 도금 후 변색이 발생했는지 확인할 필요가 없습니다. 주물 및 분말 야금 부품의 기계적 강도는 장기간 저하되지 않을 뿐만 아니라, 기계적 강도를 높이는 예상 밖의 우수한 효과도 얻을 수 있습니다.
공유:
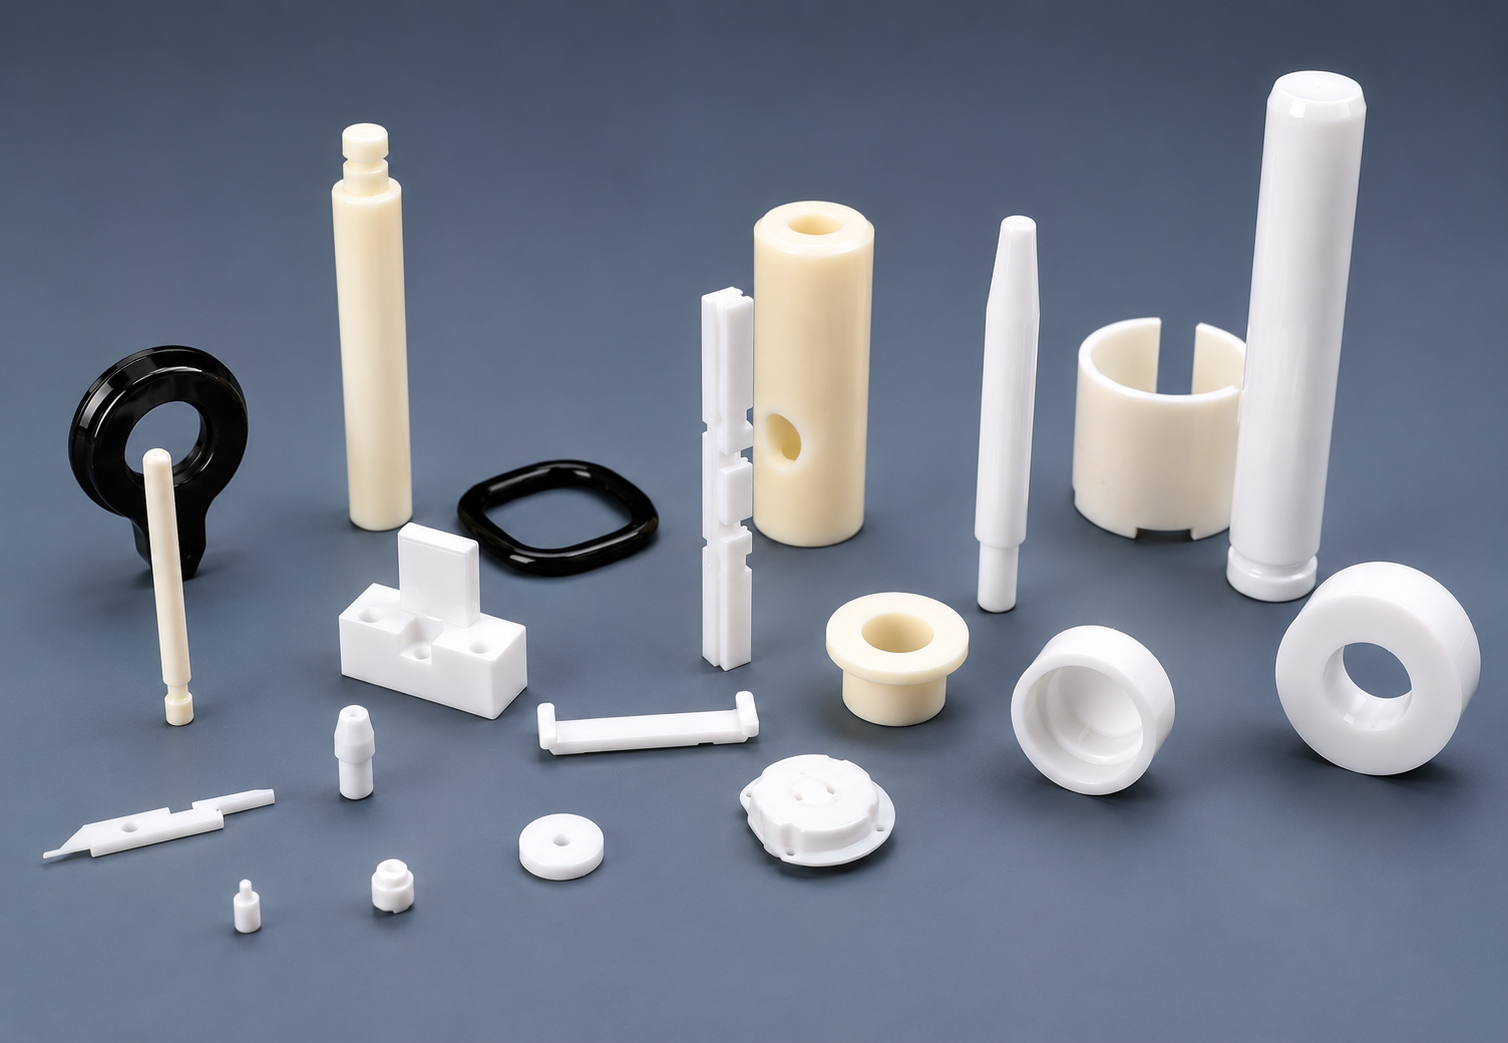
고급 세라믹 사출 성형 - 탁월한 공정
분말 야금 316L 스테인리스강 제조