

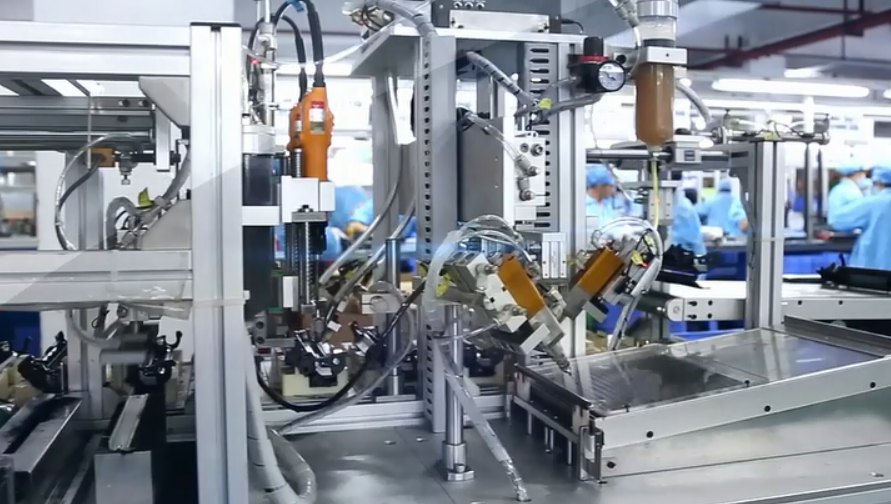
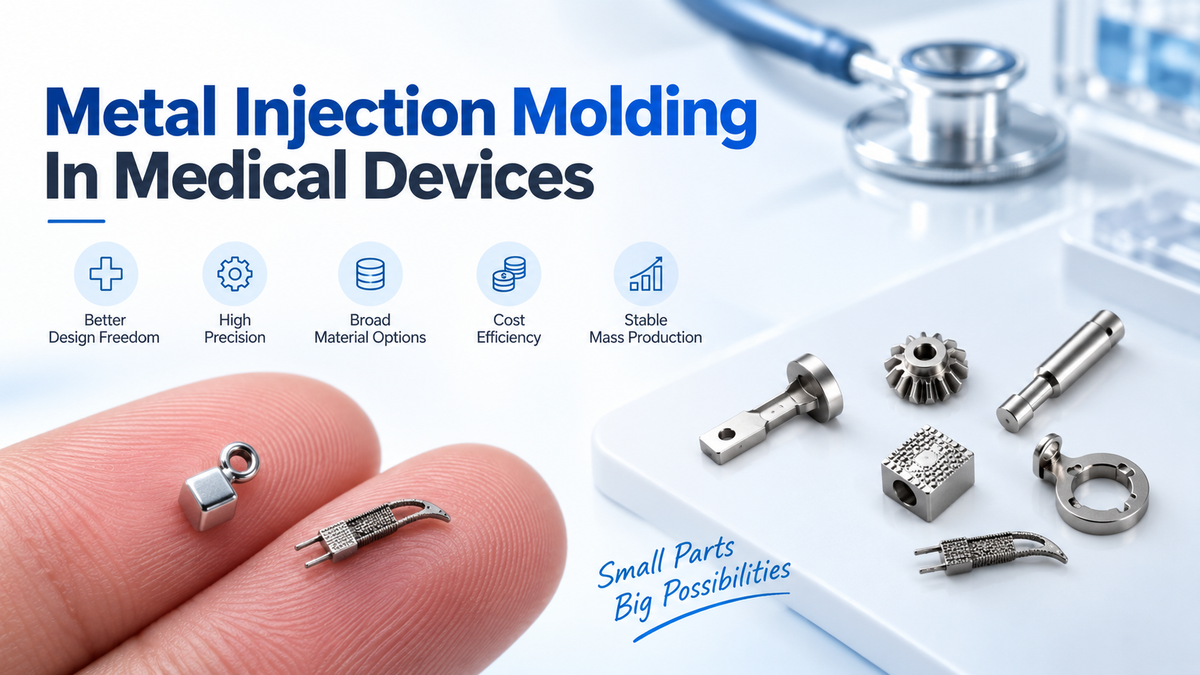
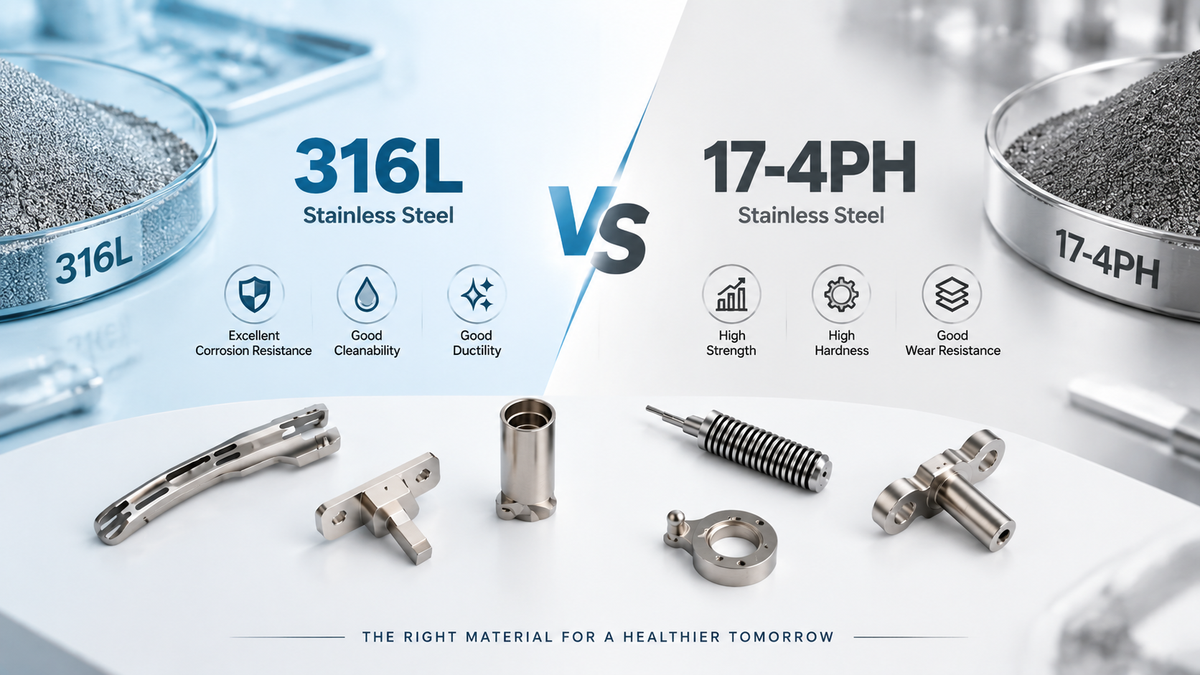
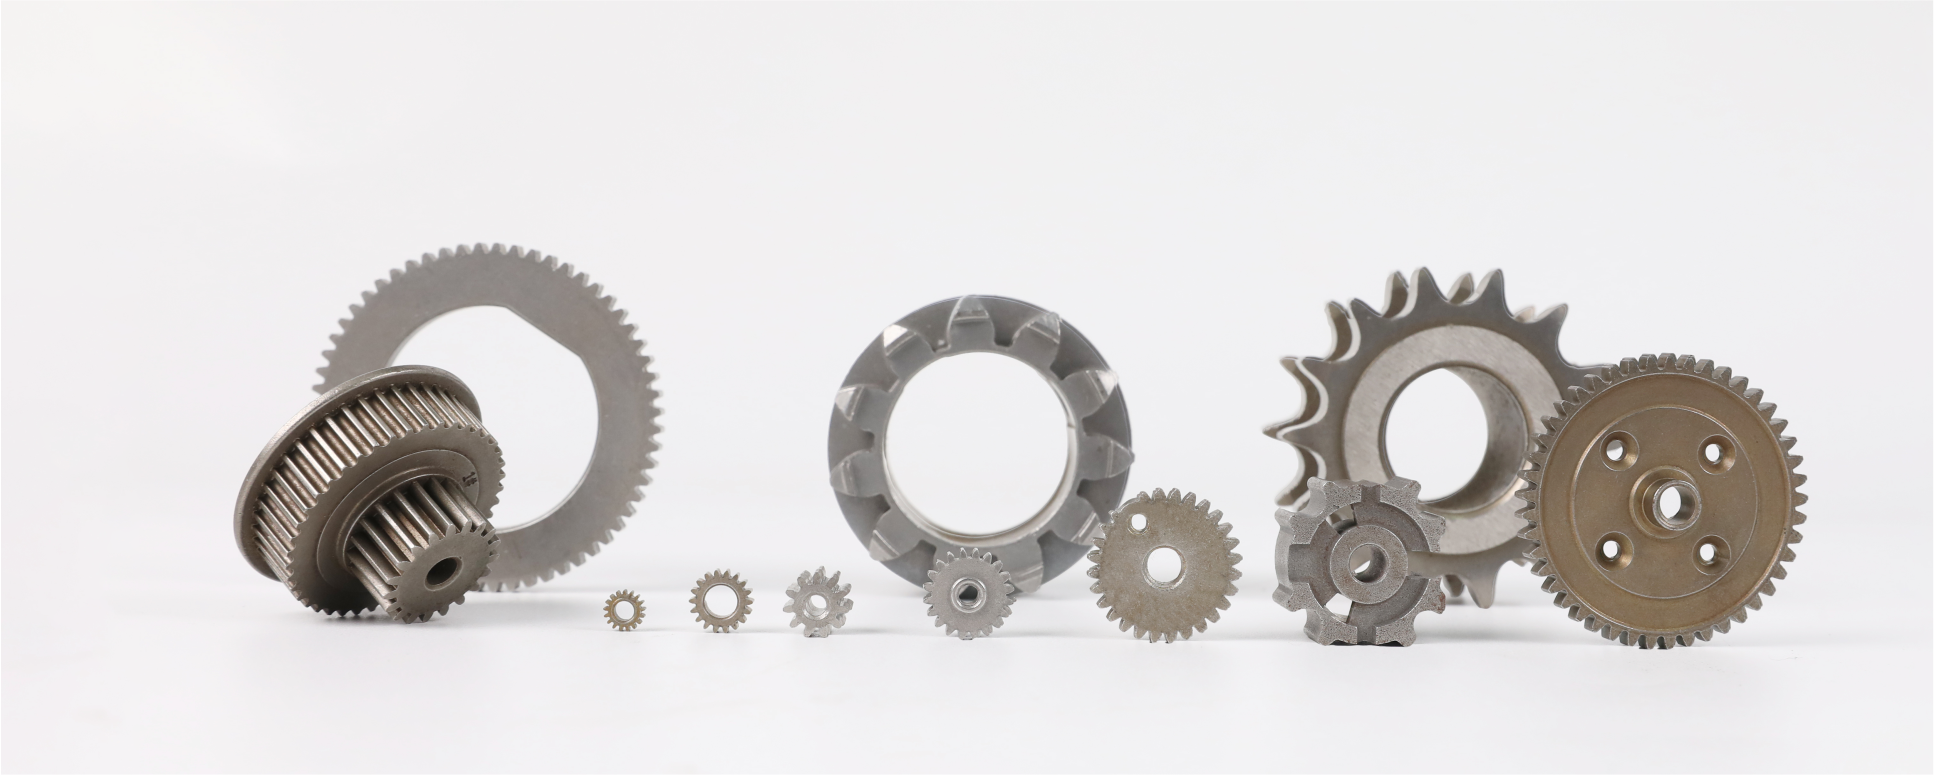
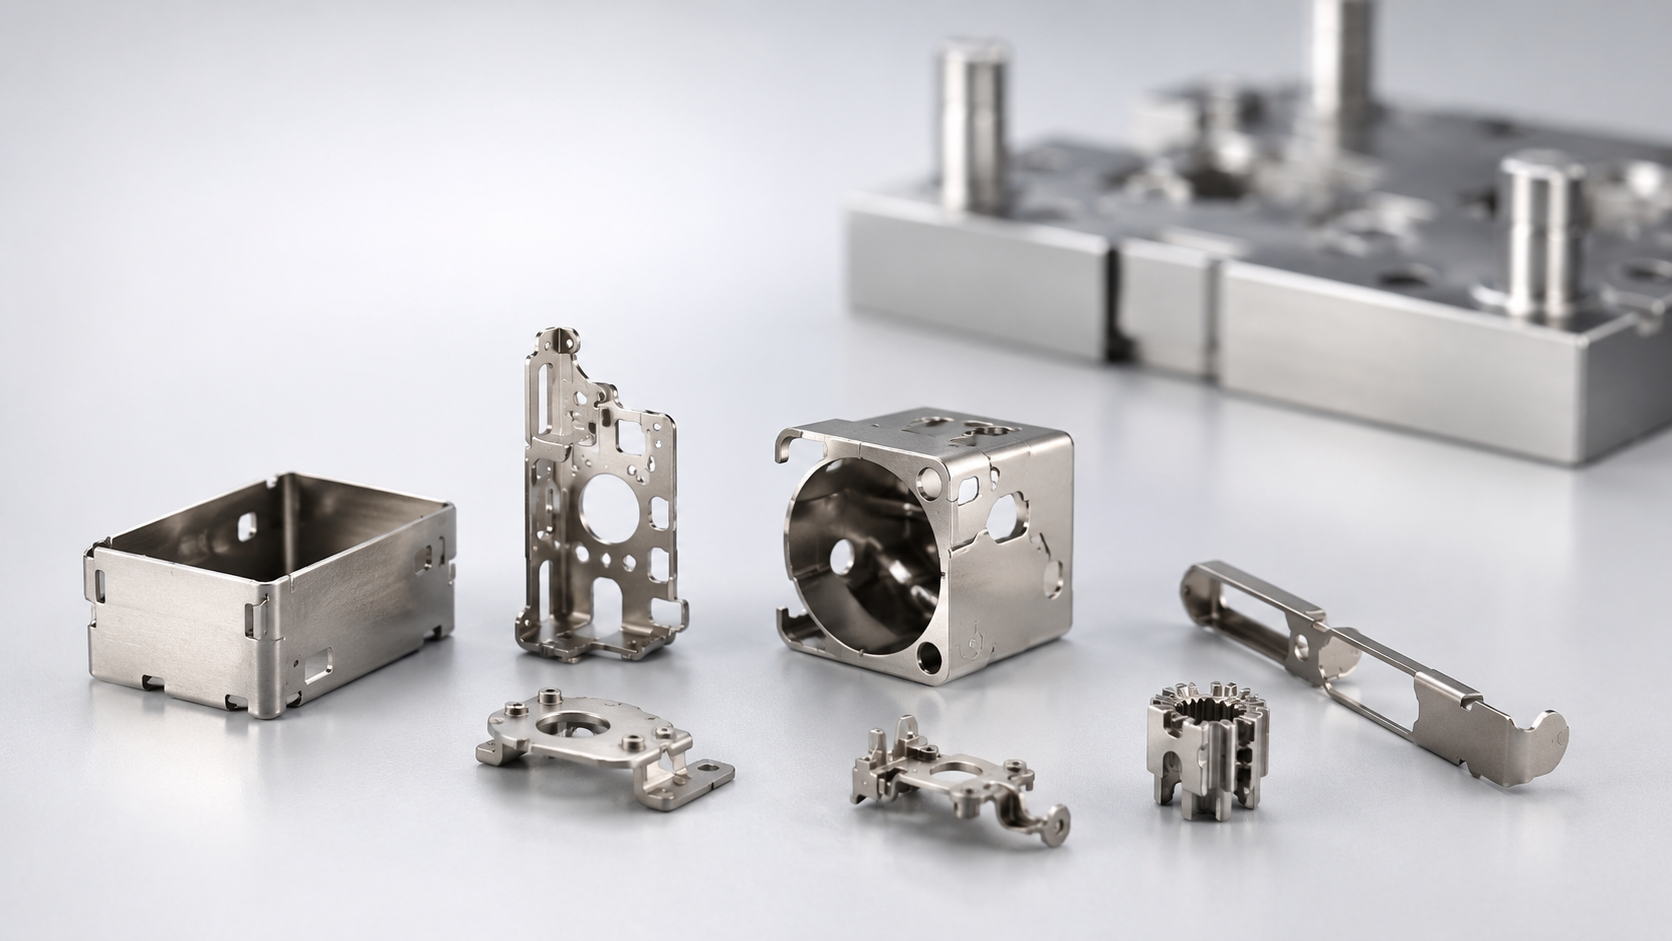
금속 사출 성형(MIM)은 복잡한 형상의 소형 또는 중형 부품을 제작하는 데 적합한 기술입니다. 다양한 재료(스테인리스강, 저합금강, 연자성 재료, 공구강 또는 세라믹 재료)를 사용할 수 있습니다. MIM은 플라스틱 사출의 기술과 다용도성을 소결과 결합하여 높은 밀도와 좁은 치수 공차를 갖는 금속 부품을 제작합니다.
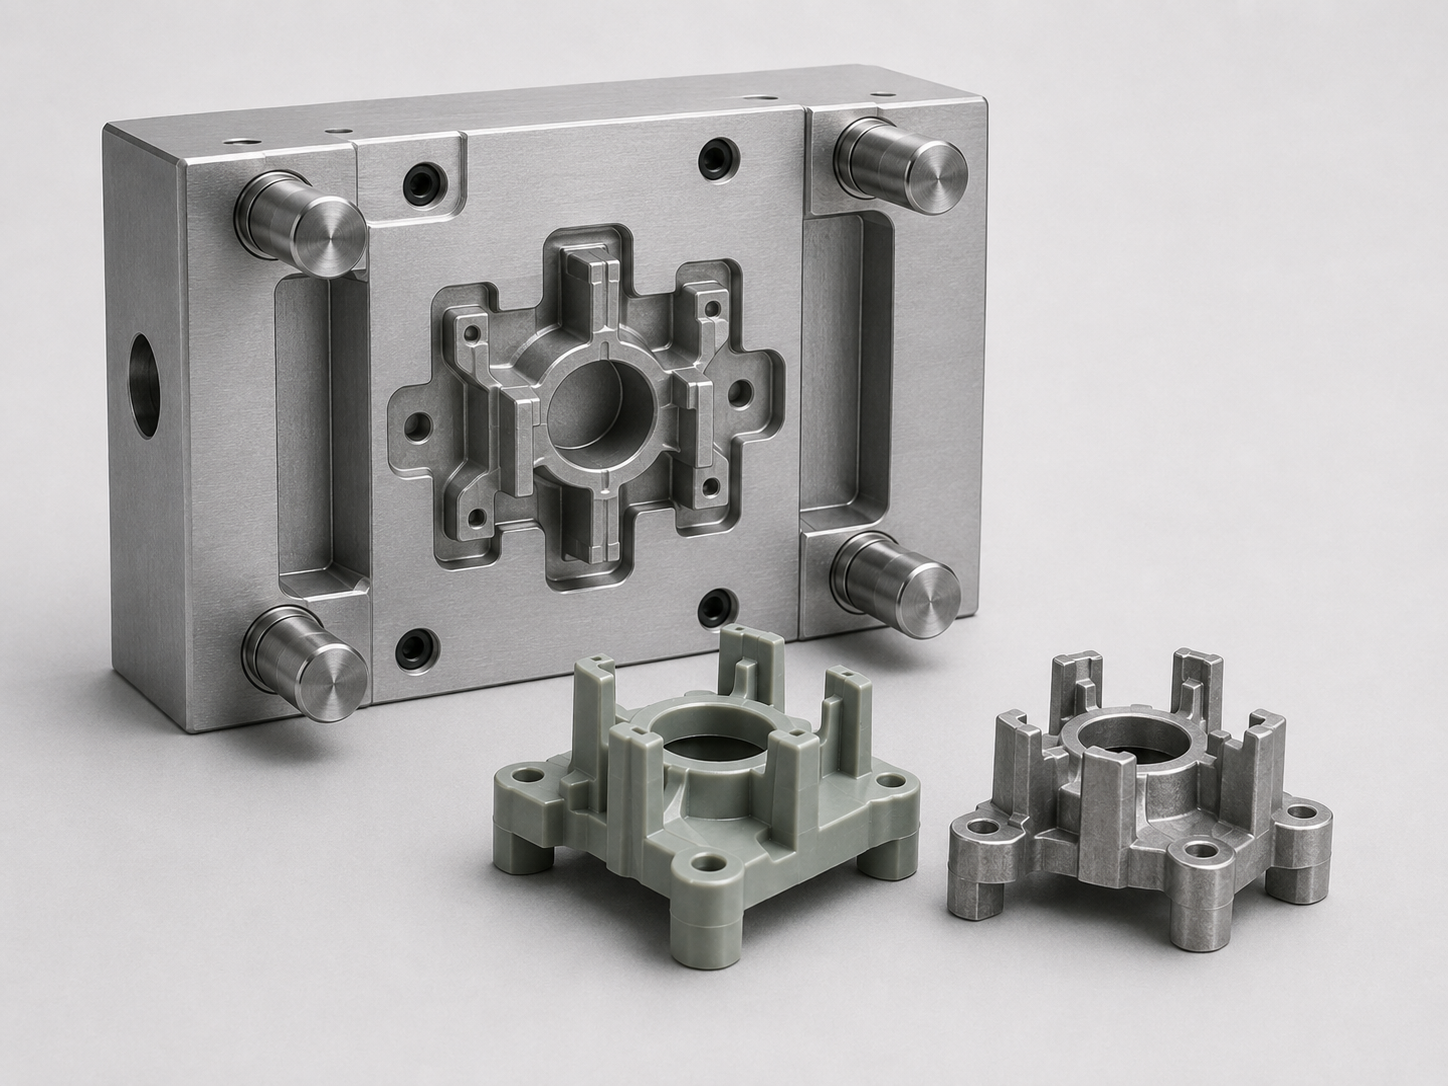
다음 이미지는 MIM 공정을 보여 줍니다.

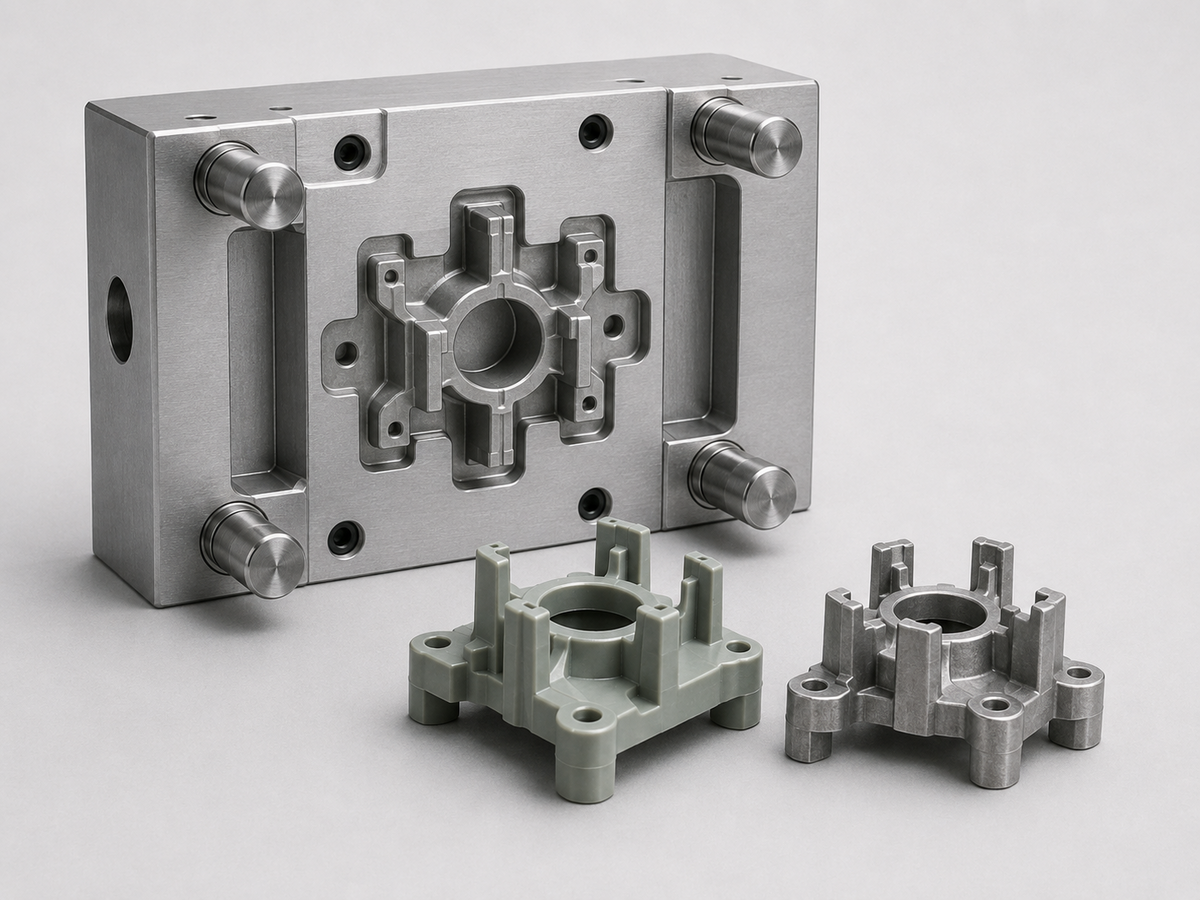
첫 번째 단계. 금형 제작: MIM 공정에 사용되는 금형은 내구성이 매우 뛰어난 강철로 제작되며, 형상이 복잡하고 플라스틱 사출에 사용되는 금형보다 제작이 더 까다롭습니다. 중공 형상을 제작할 때는 사출되는 재료의 수축을 고려해야 하므로 중공 형상은 실제 원하는 부품보다 크게 제작해야 합니다. 이 단계에서 안정적이고 완벽한 제품을 얻으려면 해당 기술의 설계 규칙을 준수하는 것이 매우 중요합니다.
금형의 중공 형상 수는 원하는 부품의 형상과 치수에 따라 결정되며, 전체적으로 1개에서 10개까지 다양할 수 있습니다. 일반적으로 중공 형상은 2개에서 4개이며, 생산 시간은 15초에서 60초까지 다양할 수 있습니다.
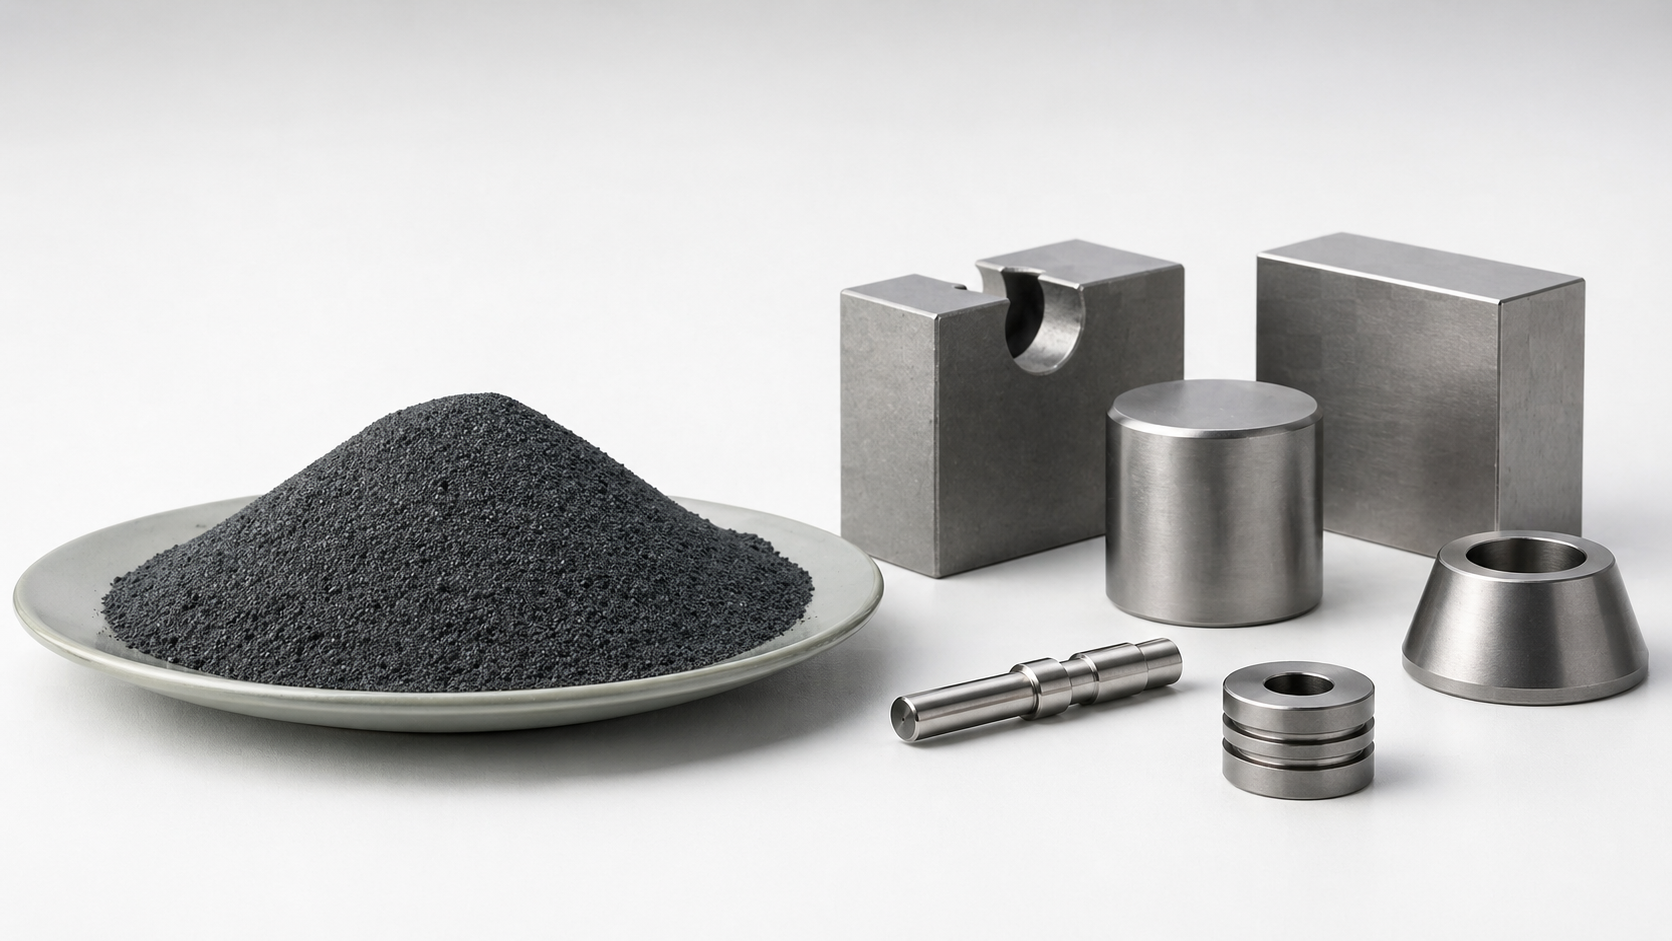
피드스톡 또는 원재료: 원재료는 최대 입자 크기가 32마이크로미터인 금속 분말(재료의 최소 80%는 22마이크로미터보다 작아야 함)에 바인더를 혼합한 것으로, 일반적으로 펠릿 형태로 제공됩니다. 바인더는 열가소성 수지, 왁스, 폴리머 및 기타 물질로 구성됩니다.
피드스톡의 특성 분석과 관리는 후속 공정, 특히 사출 및 소결의 매개변수를 보정하고 원하는 공차와 반복성을 확보하는 데 매우 중요합니다.
사출: 이제 피드스톡을 금형에 사출합니다. 이 단계에서 가장 중요한 매개변수는 정밀도, 유량 및 온도(사출 헤드와 금형의 온도)입니다. 사출 매개변수는 원하는 부품의 형상에 맞게 조정해야 합니다. 제조업체의 노하우는 내부 결함이 없는 온전한 부품을 얻는 데 매우 중요합니다. 이 생산 단계에서 얻은 부품을 “그린 파트”라고 합니다. 중공 형상에서 추출하는 동안 재료는 일반적으로 처음으로 수축합니다(탄소강 또는 저합금강 사용 시 0.7 - 0.9%, 스테인리스강 사용 시 약 0.4%).
탈지: 사출 공정에 필요했던 바인더를 이제 제거해야 합니다. 탈지는 여러 가지 방법으로 수행할 수 있습니다. 100% 열 방식, 수계 방식, 용매 방식 또는 촉매 반응 방식이 있습니다.
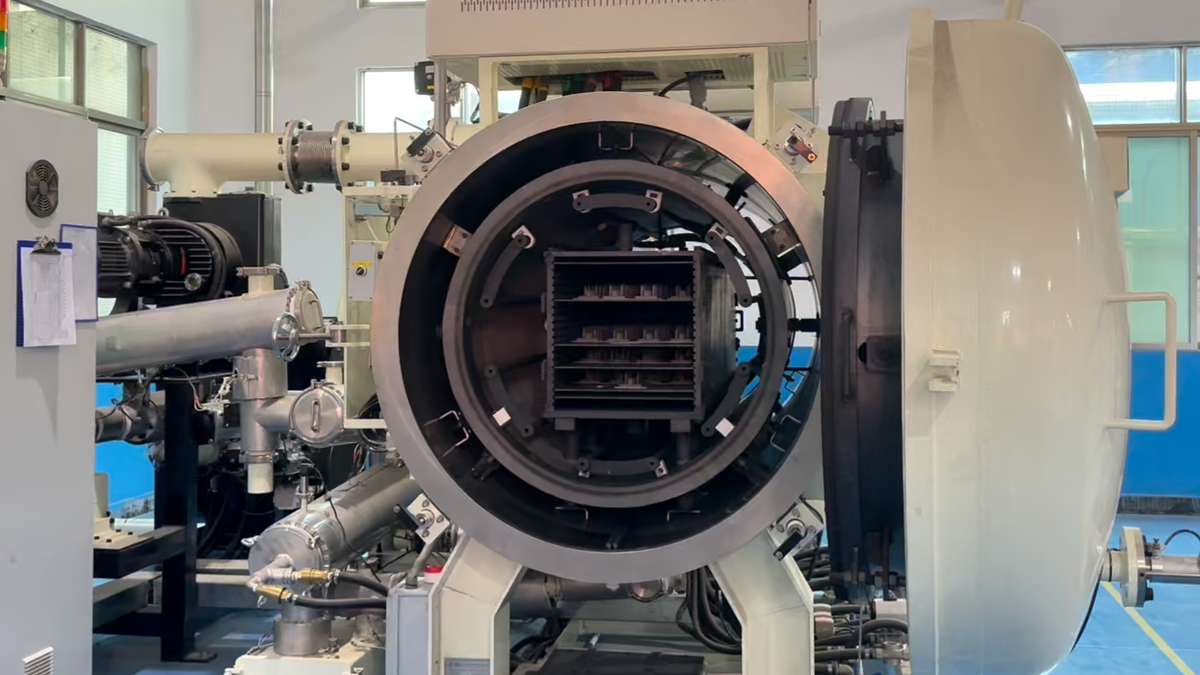
탈지 공정은 진공 배치로 또는 연속로에서 수행할 수 있습니다. 연속로를 사용하면 수작업 처리를 피할 수 있고 브라운 상태의 부품을 소결 공정으로 직접 이송할 수 있다는 장점이 있습니다. 이 공정 중 부품은 특히 불안정하고 변형 및 기타 손상에 매우 취약하므로 수작업 처리가 없다는 점은 공정의 신뢰성에 중요한 요소입니다.
소결: 소결은 공정의 마지막 단계로, 열 반응과 분위기 가스(H2 또는 N2, 합금 종류에 따라 다름)에 의해 금속 입자가 상호 확산되면서 원하는 밀도를 얻게 됩니다. 부품은 진공 배치로(특히 소량 생산 또는 특수 재료에 적합) 또는 연속로(대량 생산에 더 적합)에서 소결할 수 있습니다.
공유:
금속 사출 성형을 위한 설계 고려 사항
금속 부품 제조에 더 적합한 기술은 무엇일까요? 금속 사출 성형(MIM)과 정밀 주조 중 무엇일까요?