

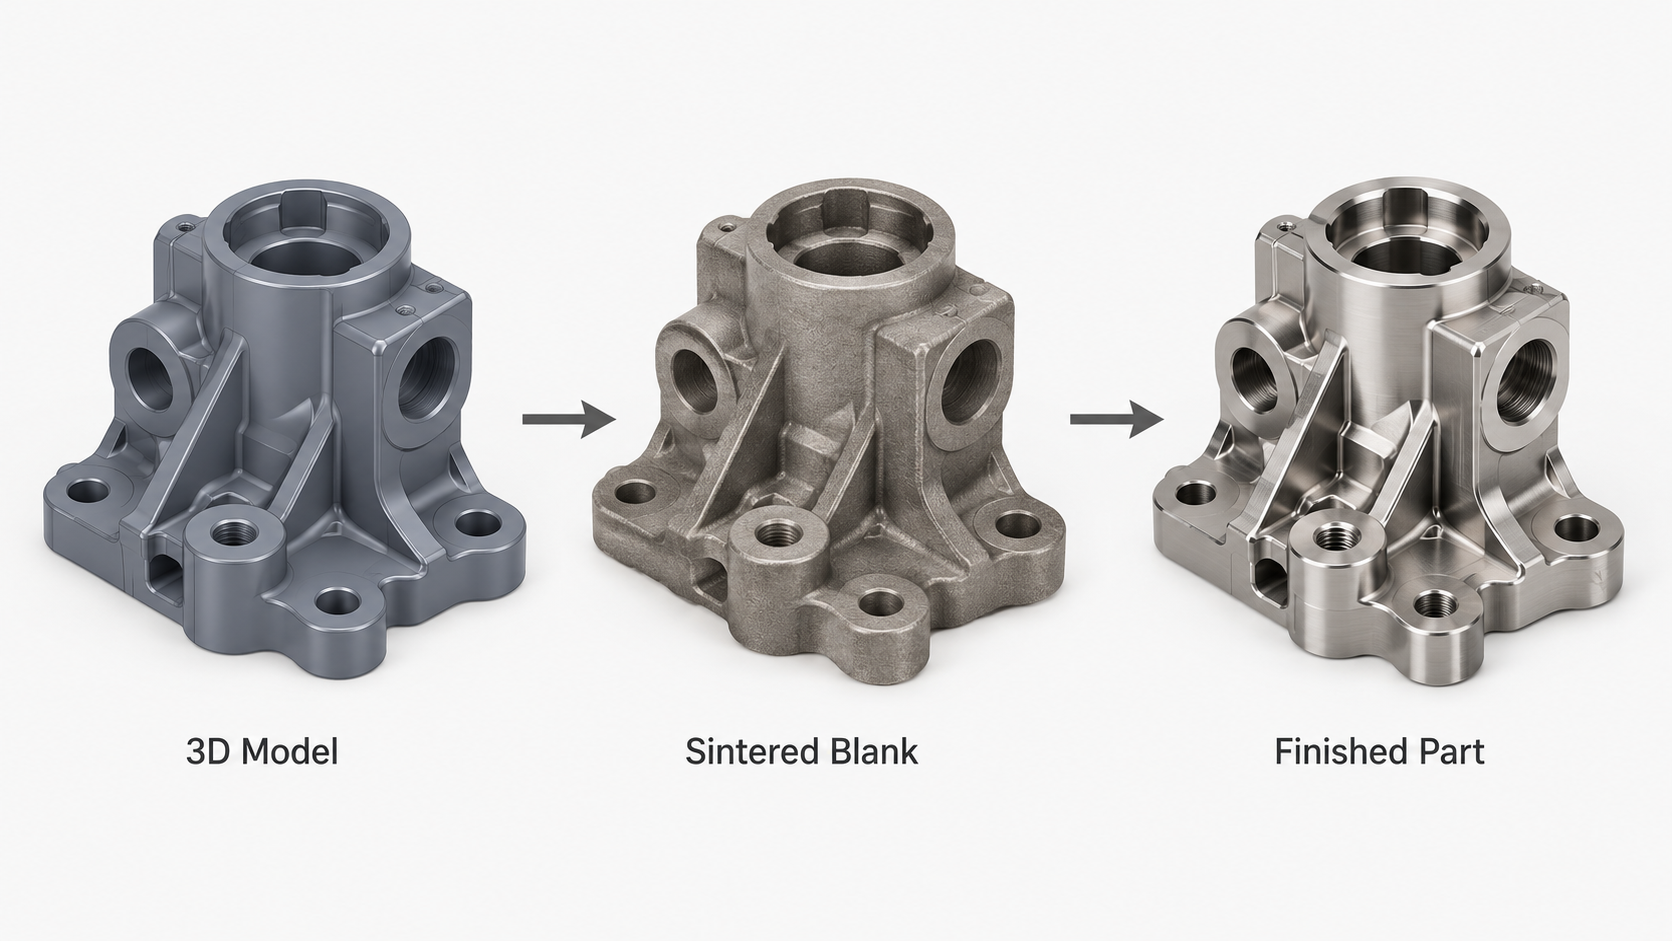
금속 분말 압축 성형은 형상이 비교적 단순하고 프레싱 방향이 명확한 분말 야금 부품에 적합합니다.
부품에 측면 구멍, 얇은 벽, 깊은 홈, 나사산, 보강 리브 또는 복잡한 곡면이 포함된 경우, 기존 분말 프레싱에서는 추가 CNC 가공이나 여러 조립 부품이 필요한 경우가 많습니다. 이러한 설계에는 금속 사출 성형, 즉 MIM이 일반적으로 더 큰 설계 자유도를 제공합니다.
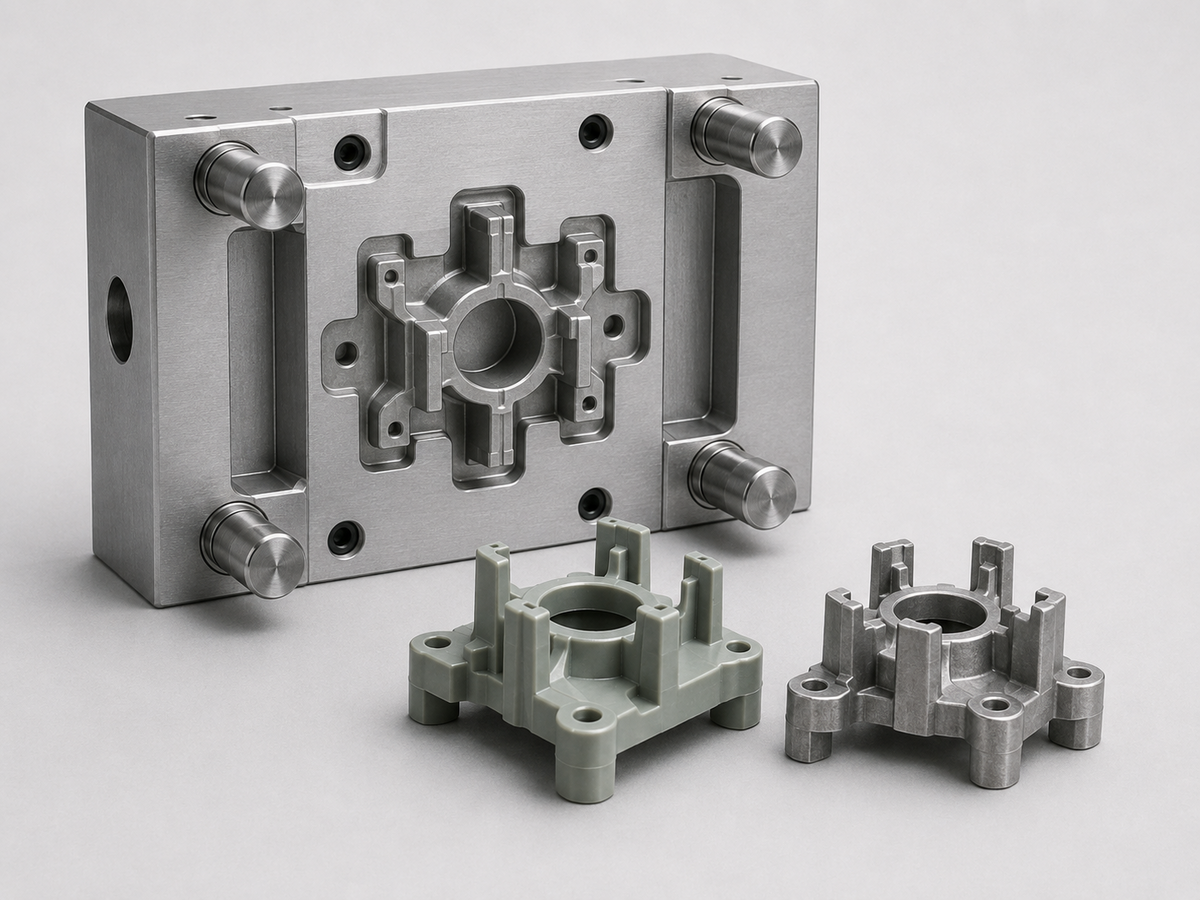
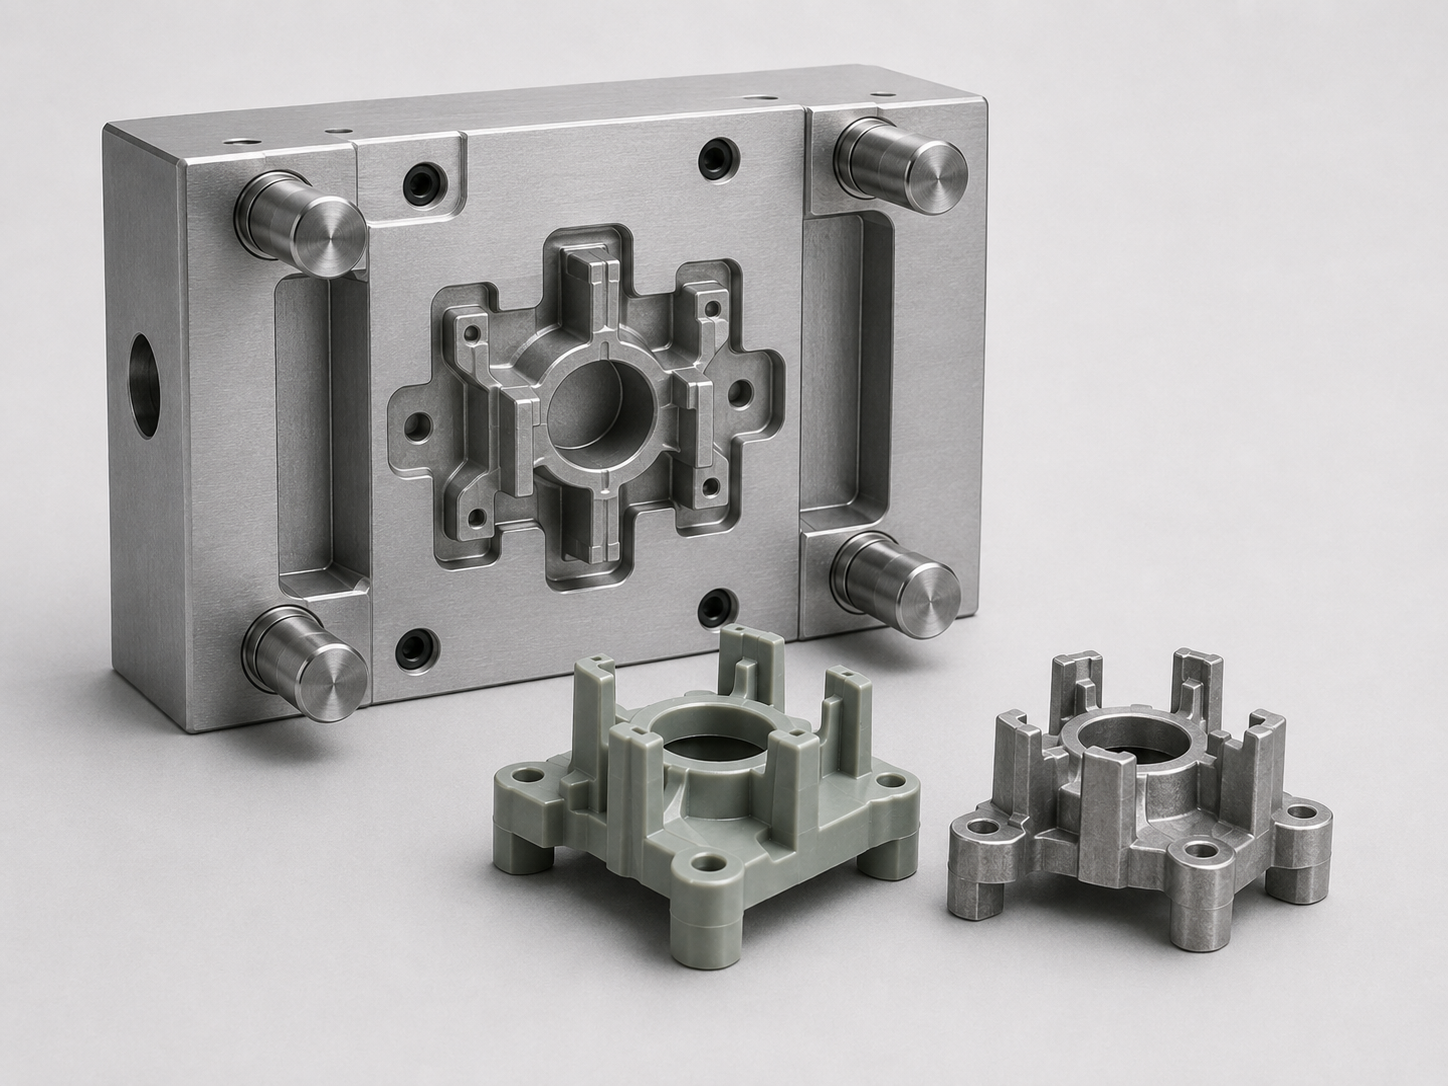
MIM은 한 번의 성형 사이클로 복잡한 형상을 성형한 후 탈지 및 소결하여 최종 형상에 가까운 금속 부품을 제작할 수 있습니다. 특히 중-대량 생산에 적합합니다.

MIM에 적합한 부품은 무엇인가요?
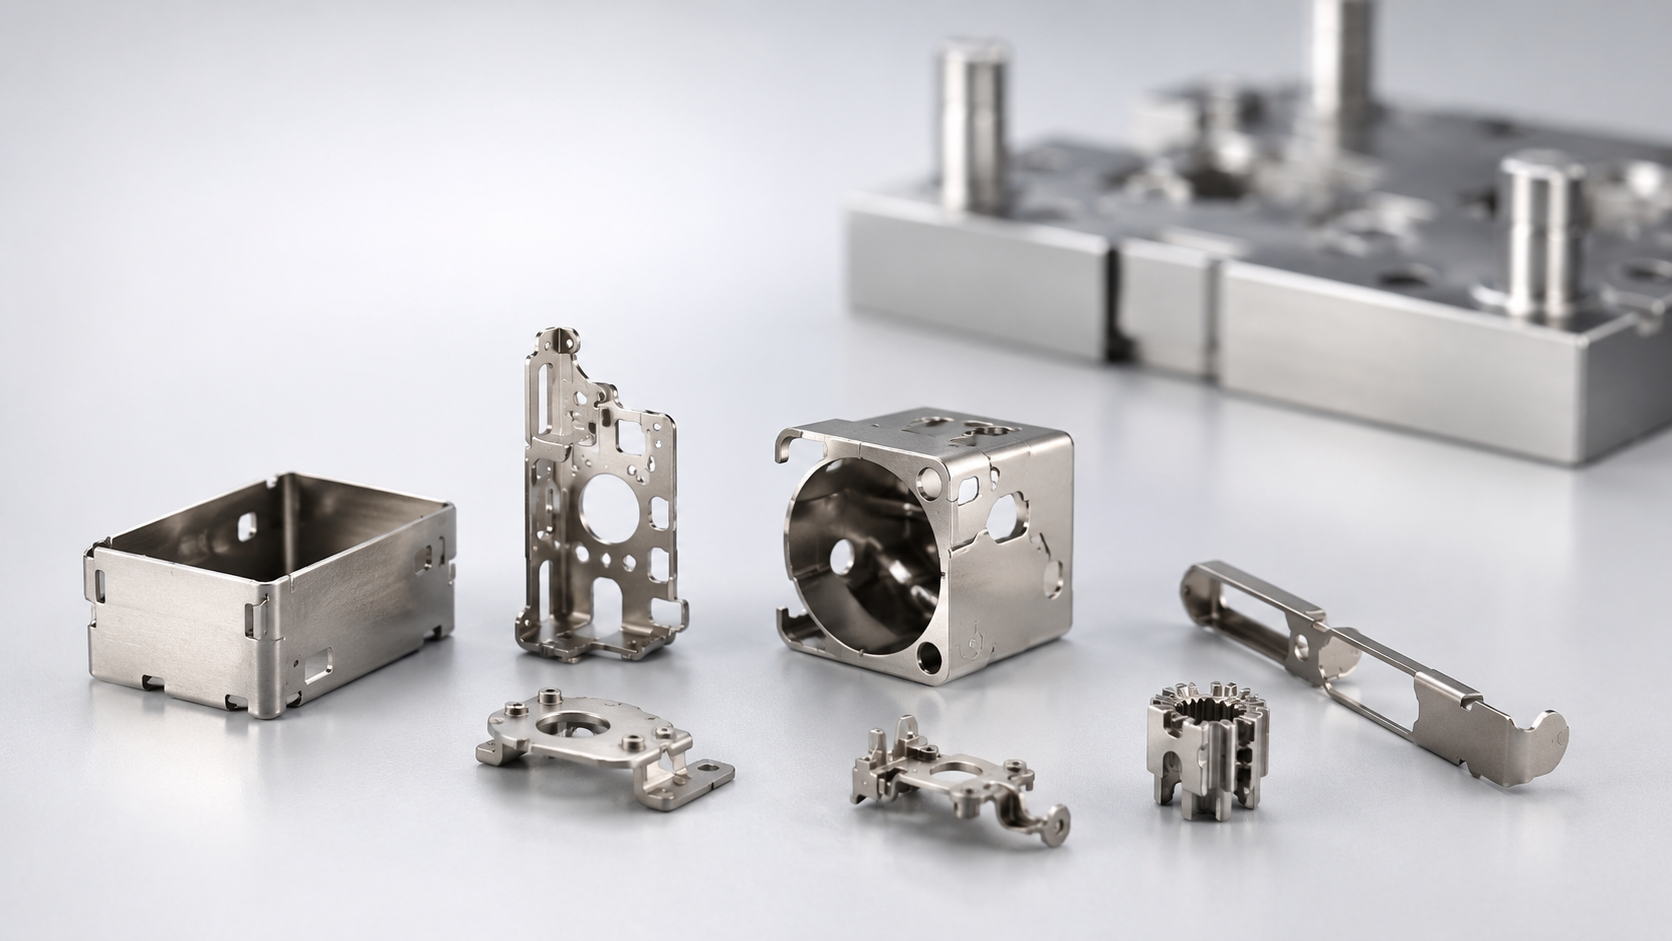
MIM은 여러 가공 작업이 필요했던 작고 복잡한 금속 부품에 특히 적합합니다.
일반적인 형상은 다음과 같습니다.
-
측면 구멍, 막힌 구멍 및 교차 구멍
-
얇은 벽, 보강 리브 및 작은 보스
-
기어 이, 스플라인, 클립 및 미끄럼 방지 텍스처
-
복잡한 곡면 및 다방향 구조
-
여러 CNC 셋업이 필요한 부품
-
원래 여러 개의 소형 부품으로 조립되던 제품
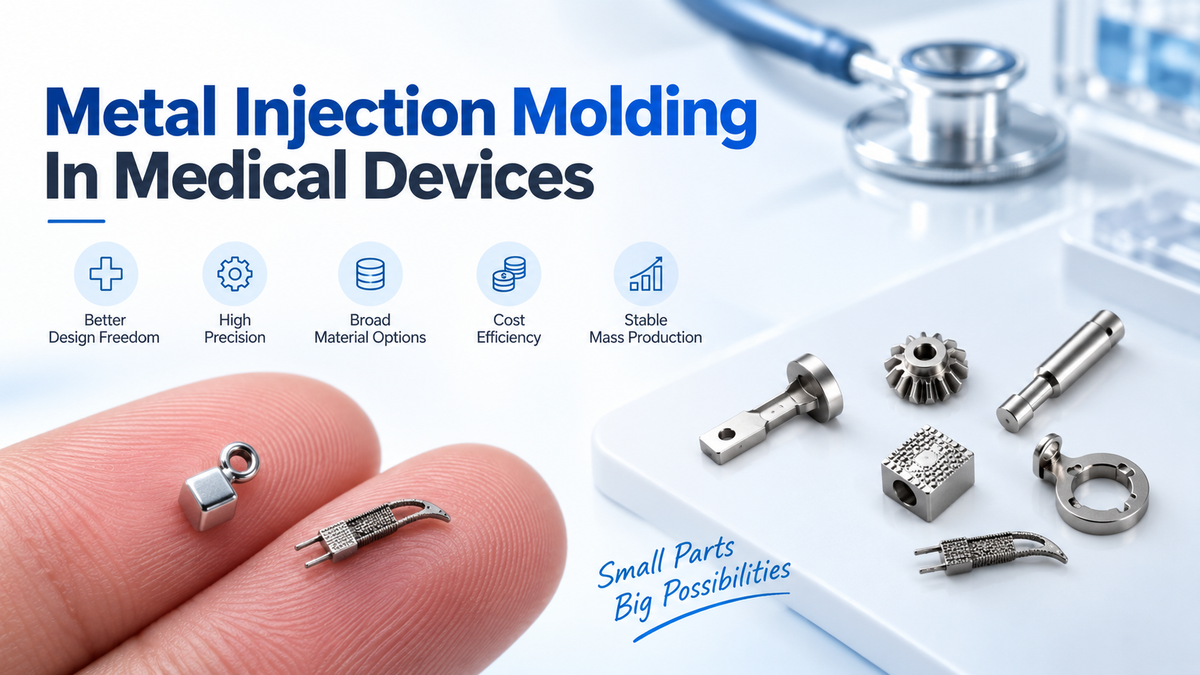
일반적인 적용 분야로는 의료 기기, 자동차 잠금 시스템, 전자 커넥터, 기계식 동력 전달 부품, 정밀 공구 및 소비자 전자 제품 부품이 있습니다.

MIM과 기존 금속 분말 압축 성형 비교
| 비교 | 기존 분말 압축 성형 | MIM |
|---|---|---|
| 적합한 형상 | 단순한 축 방향 형상 | 복잡한 3D 구조 |
| 측면 구멍 및 언더컷 | 일반적으로 2차 가공이 필요함 | 슬라이드 또는 코어 풀링으로 성형 가능 |
| 얇은 벽과 미세한 세부 형상 | 프레스 방향에 의해 제한됨 | 작고 세밀한 형상에 더 적합함 |
| 2차 가공 | 복잡한 형상에 자주 필요함 | 여러 형상을 통합할 수 있음 |
| 최적 적용 프로젝트 | 단순한 중-대량 생산 부품 | 복잡한 중-대량 생산 부품 |
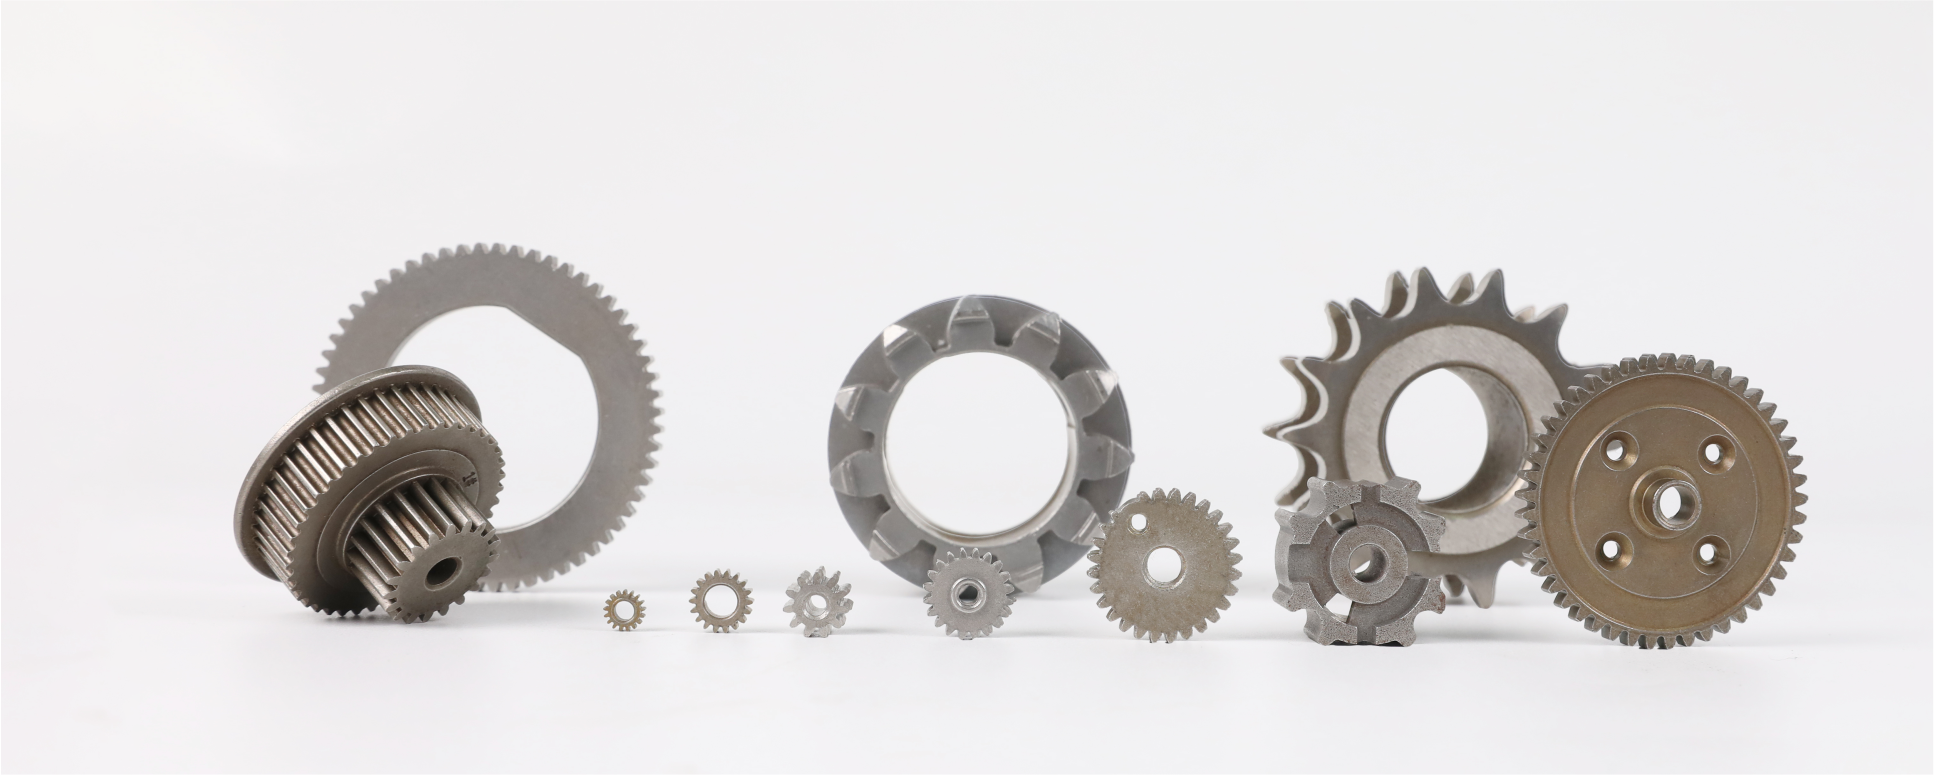
제품이 단순한 디스크, 슬리브 또는 표준 기어인 경우에는 기존 분말 압축 성형이 더 경제적일 수 있습니다.
부품의 형상이 복잡하거나 가공 단계가 많거나 여러 조립 부품으로 구성된 경우, MIM은 대량 생산에서 더 큰 비용 이점을 제공할 수 있습니다.
사용 가능한 MIM 소재
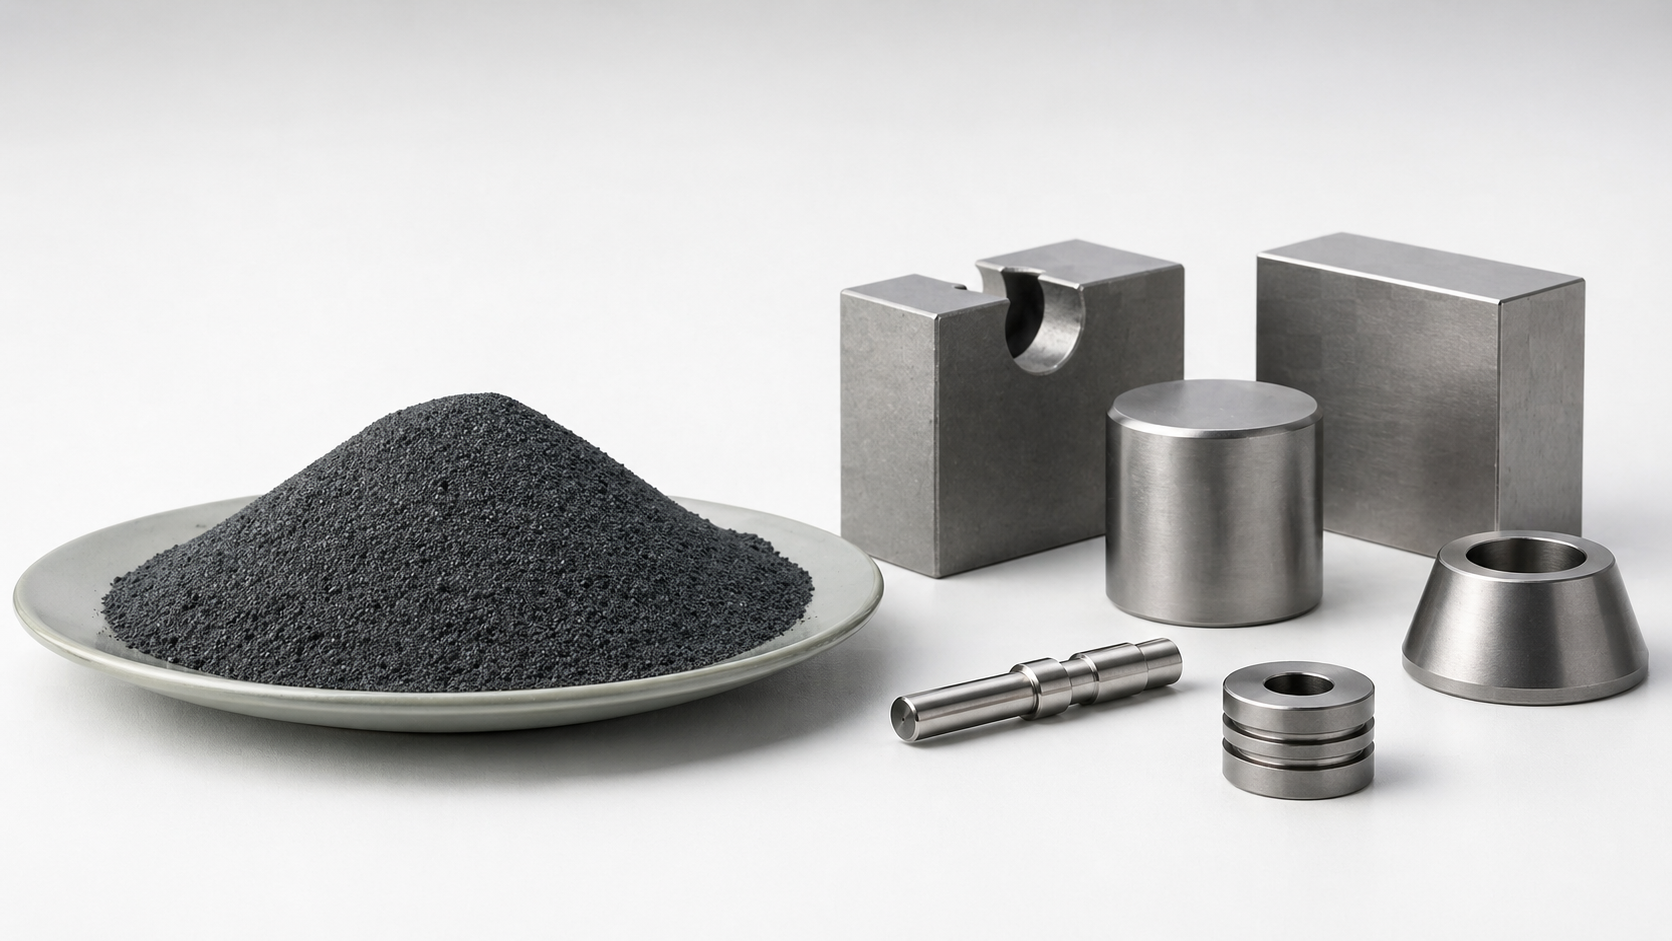
강도, 경도, 내식성, 내마모성 및 중량 요구 사항에 따라 MIM 소재를 선택합니다.
일반적인 소재는 다음과 같습니다.
-
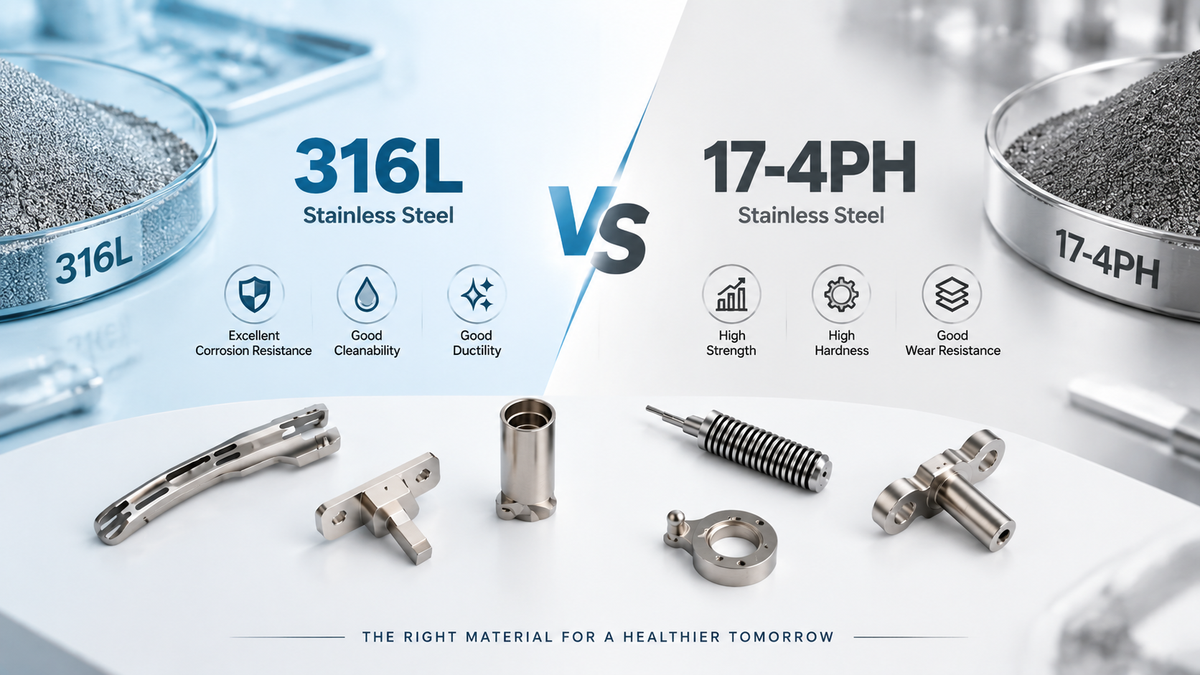
17-4PH, 316L 및 304 스테인리스강
-
420 및 440C 경화성 스테인리스강
-
저합금강 및 공구강
-
텅스텐-니켈-철 및 텅스텐-니켈-구리 합금
-
Ti-6Al-4V 티타늄 합금
17-4PH는 고강도 구조 부품에 적합합니다.
316L은 내식성 부품에 일반적으로 선택됩니다.
420 및 440C는 경도와 내마모성이 필요한 용도에 사용됩니다.
텅스텐 합금은 평형추 및 고밀도 부품에 적합합니다.

MIM은 어떤 공차를 달성할 수 있나요?
일반적인 소결 상태 MIM 공차는 공칭 치수의 약 ±0.3%~±0.5% 수준으로 평가할 수 있습니다.
실제 성능은 부품 크기, 벽 두께, 재료, 형상 및 소결 조건에 따라 달라집니다. 맞춤 구멍, 밀봉 표면, 베어링 시트 및 정밀 장착면과 같은 중요 형상은 CNC 가공, 연삭 또는 사이징을 통해 추가로 제어할 수 있습니다.
DFM 단계에서 일반적으로 다음 사항을 결정합니다:
-
어떤 형상을 직접 성형할 수 있는지
-
어떤 치수에 수축 보정이 필요한지
-
가공 여유를 어디에 추가해야 하는지
-
소결 지그가 필요한지 여부
모든 중요 형상을 최종 공차로 성형하려고 할 때 발생하는 불필요한 금형 위험과 비용을 방지할 수 있습니다.

복잡한 MIM 부품은 어떻게 양산에 도입되나요?
MIM의 주요 과제는 허용 가능한 샘플 하나를 생산하는 것이 아닙니다. 소결 후 치수를 안정적으로 유지하는 것입니다.
박벽, 길쭉한 형상, 개방형 링 또는 비대칭 부품의 경우 게이트 위치, 벽 두께 전이 및 소결 지지에 중점을 둡니다.
첫 번째 성형 시험 후 실제 소결 치수에 따라 금형 보정을 조정합니다. 뒤틀림, 홀 위치 이동 및 평탄도 편차를 줄이기 위해 전용 소결 지그를 사용할 수도 있습니다.
MIM만으로 안정적으로 제어할 수 없는 고정밀 형상의 경우 소결 후 가공이 보다 안정적인 해결책인 경우가 많습니다.


표면 및 기능 요구사항
소결 후 MIM 부품은 외관 및 성능 요구사항에 따라 추가 가공할 수 있습니다.
열처리, 샌드블라스팅, 연마, 부동태화, 전기도금, PVD 코팅 및 레이저 마킹 등의 옵션을 이용할 수 있습니다.
고정밀 치수의 경우 CNC 가공, 연삭 또는 와이어 방전 가공을 추가할 수 있습니다.
MIM과 2차 가공을 결합하여 하나의 제조 프로젝트에서 복잡한 형상, 엄격한 공차 및 표면 요구사항을 충족할 수 있습니다.

귀사의 부품에 MIM이 적합한가요?
부품에 다음과 같은 특성이 여러 가지 있는 경우 일반적으로 MIM을 평가해 볼 가치가 있습니다:
-
복잡한 형상
-
작은 전체 크기
-
긴 CNC 가공 시간
-
여러 차례의 가공 셋업
-
현재 함께 조립되는 여러 부품
-
중-대량 수요
-
비교적 안정적인 제품 설계
수량이 적거나 설계가 계속 자주 변경되는 경우 CNC 가공이 더 유연할 수 있습니다.
형상이 단순하고 압축 방향이 명확한 경우 일반 금속 분말 압축 성형이 더 경제적일 수 있습니다.
형상, 수량, 재료 및 공차 요구 사항에 따라 MIM, 일반 분말 압축 성형, CNC 가공 및 기타 공정을 비교합니다.
도면에서 양산 부품까지
고객은 2D 도면, 3D 모델, 재료 요구 사항, 연간 수량 및 주요 치수를 제공할 수 있습니다.
그런 다음 부품 구조를 평가하고 적합한 제조 방식을 제안합니다.
프로젝트가 확정되면 치수 및 기능 검증을 위해 샘플을 제작합니다. 부품이 안정화되면 소량 배치 검증 및 양산으로 진행할 수 있습니다.

자주 묻는 질문
금속 분말 압축 성형 부품을 MIM으로 전환할 수 있나요?
예. 기존 부품에 추가 측면 홀, 얇은 벽, 곡면 또는 기타 복잡한 형상이 필요한 경우 MIM을 통해 2차 가공을 줄일 수 있습니다.
최종 결정 시 연간 생산량과 금형 비용도 고려해야 합니다.
MIM으로 나사산을 직접 만들 수 있나요?
일부 내부 및 외부 나사산은 직접 성형할 수 있습니다.
고정밀 조립용 나사산의 경우 일반적으로 소결 후 가공을 권장합니다.
MIM 부품에는 기공이 있나요?
MIM은 분말 야금 공정이므로 소결 후 소량의 잔류 기공이 남을 수 있습니다.
고강도, 밀봉 또는 피로 하중이 적용되는 경우에는 생산 전에 밀도 및 내부 품질 요구 사항을 확인해야 합니다.
MIM이 CNC 가공보다 항상 저렴한가요?
아니요.
MIM은 안정적인 중-대량 수요가 있는 복잡한 부품에 더 비용 효율적입니다. CNC 가공은 일반적으로 시제품, 소량 생산 또는 설계 변경이 잦은 경우에 더 유연합니다.
견적을 위해 어떤 정보가 필요한가요?
다음 자료를 제공해 주세요:
-
2D 도면
-
3D 모델
-
재료 요구 사항
-
연간 수량
-
표면 처리
-
중요 치수
-
적용 및 검사 요구 사항
결론
금속 분말 압축 성형은 압축 방향이 명확한 단순 분말 야금 부품에 적합합니다.
얇은 벽, 측면 홀, 기어 형상, 보강 리브 및 복잡한 곡면이 있는 제품의 경우, MIM은 가공 및 조립 작업을 줄이면서 안정적인 양산을 지원할 수 있습니다.
당사의 초점은 MIM 성형체 생산에만 국한되지 않습니다. 고객이 도면을 바탕으로 필요한 재료, 형상, 중요 치수, 표면 상태 및 검사 결과를 충족하는 완성 금속 부품을 제작할 수 있도록 지원합니다.
공유:
AI 하드웨어 및 전력 전자 냉각용 구리 금속 사출 성형(MIM)
코디어라이트 세라믹 이해하기: 소재 특성부터 맞춤 부품까지