

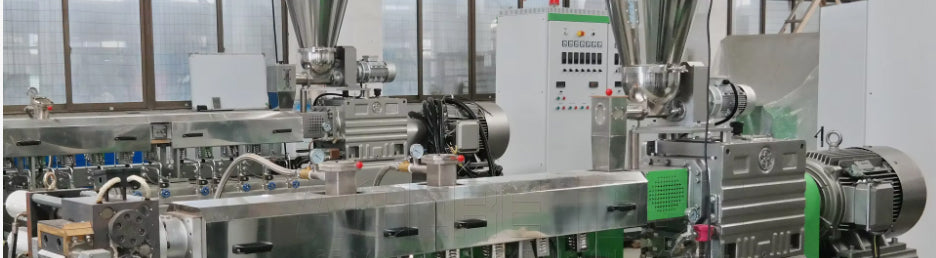

(I) 성형 전 준비
원료 외관 검사 및 공정 성능 측정: 플라스틱의 색상, 입자 크기와 균일성, 유동성(용융 지수, 점도), 열 안정성 및 수축률을 검사합니다.
플라스틱 예열 및 건조: 재료의 과도한 수분과 휘발성 물질을 제거하여 성형 후 플라스틱 성형품 표면의 결함이나 열화를 방지하고 외관 및 내부 품질에 영향을 주지 않도록 합니다. 재료 건조 방법: 소량 생산은 오븐 건조, 대량 생산은 비등 건조 또는 진공 건조를 사용합니다.
배럴 세척: 제품, 원료 또는 색상을 변경할 때 배럴을 세척해야 합니다.
인서트 예열: 재료와 인서트의 온도 차이를 줄이고 인서트 주변 플라스틱의 수축 응력을 줄여 플라스틱 성형품의 품질을 보장합니다.
이형제 선택: 일반적인 이형제로는 스테아린산 아연, 액체 파라핀 및 실리콘 오일이 있습니다.
(II) 사출 공정
공급: 입상 또는 분말 형태의 플라스틱을 사출기의 호퍼에 넣습니다.
가소화: 스크루 내 플라스틱 원료가 사출기의 가열 장치에 의해 녹아 가소성이 우수한 플라스틱 용융물이 됩니다.
충전: 가소화된 플라스틱 용융물이 사출기의 플런저나 스크루의 압력과 속도에 의해 노즐과 금형의 주입 시스템을 거쳐 금형 캐비티로 들어가 이를 채웁니다.
보압 및 수축 보상: 용융물이 캐비티를 채운 후에도 사출기의 플런저나 스크루의 압력으로 용융물이 계속 압력을 유지하며 재료를 보충합니다. 이를 통해 배럴 내 용융물이 계속 캐비티로 유입되어 캐비티 내 플라스틱의 수축을 보상하고 용융물의 역류를 방지합니다.
게이트 고화 후 냉각: 일정 시간이 지나면 캐비티 내 용융 플라스틱이 고체로 굳어져 사출 성형품이 취출될 때 충분한 강성을 유지하고 휨이나 변형이 발생하지 않도록 합니다.
탈형: 플라스틱 부품이 일정 온도까지 냉각되면 취출 기구가 플라스틱 부품을 금형 밖으로 밀어냅니다.
(III) 플라스틱 부품의 후처리
후처리의 이유와 기능:
금형 내 플라스틱의 불균일한 가소화 또는 불균일한 결정화, 배향 및 냉각으로 인해, 또는 금속 인서트의 영향이나 플라스틱 부품의 부적절한 2차 가공으로 인해 플라스틱 부품 내부에는 필연적으로 일부 내부 응력이 존재하며, 이는 사용 중 플라스틱 부품의 변형이나 균열을 일으킬 수 있습니다. 따라서 이를 제거하도록 노력해야 합니다.
어닐링: 플라스틱 부품을 가열된 액체 매체(예: 뜨거운 물, 뜨거운 오일 및 액체 파라핀) 또는 열풍 순환 오븐에 일정한 온도로 일정 시간 동안 넣은 후 실온까지 천천히 냉각하는 열처리 공정입니다.
a) 온도: 사용 온도보다 10°~15° 높거나 열변형 온도보다 10°~20° 낮게 설정합니다.
b) 시간: 플라스틱의 종류와 플라스틱 부품의 두께에 따라 달라집니다. 일반적으로 밀리미터당 약 30분으로 계산할 수 있습니다.
c) 기능: 플라스틱 부품의 내부 응력을 제거하고, 플라스틱 부품의 치수를 안정화하며, 결정화를 촉진하고, 결정 구조를 안정화하여 탄성률과 경도를 높입니다.
습도 조절: 갓 탈형된 플라스틱 부품을 가열 매체(예: 끓는 물, 아세트산칼륨 용액)에 넣어 흡습 평형 속도를 높이는 후처리 방법입니다. (주로 PA와 같이 흡습성이 높고 쉽게 산화되는 플라스틱에 사용됩니다.)
a) 온도: 100~121℃(열변형 온도가 높으면 상한을 적용하고, 그렇지 않으면 하한을 적용합니다).
b) 시간: 보온 시간은 플라스틱 부품의 두께와 관련이 있으며, 일반적으로 2~9시간입니다.
c) 목적: 잔류 응력을 제거하고 제품이 가능한 한 빨리 흡습 평형에 도달하도록 하여 사용 중 치수 변화를 방지합니다.
(IV) 사출 성형 공정 매개변수
1. 온도
a) 배럴 온도
배럴 온도는 점도 유동 온도(또는 융점)와 열분해 온도 사이여야 합니다. 플런저 배럴 온도는 스크루 배럴 온도보다 10~20℃ 높습니다.
플라스틱 특성: 폴리옥시메틸렌 및 폴리비닐 플루오라이드와 같은 열 민감성 플라스틱은 최대 배럴 온도와 배럴 내 체류 시간을 엄격하게 제어해야 합니다. 유리 섬유가 포함된 열가소성 플라스틱은 유동성이 낮으므로 배럴 온도를 적절히 높여야 합니다. 열경화성 플라스틱은 용융물이 배럴 내에서 조기에 경화되는 것을 방지하기 위해 배럴 온도를 낮게 설정하는 경향이 있습니다.
플라스틱 부품 및 금형 구조: 얇은 벽 부품의 경우 배럴 온도는 두꺼운 벽 부품보다 높습니다. 형상이 복잡하거나 인서트가 있는 부품의 배럴 온도도 더 높아야 합니다.
배럴 온도 분포는 일반적으로 앞쪽이 높고 뒤쪽이 낮은 원칙을 따릅니다. 즉, 배럴 후단(공급구)의 온도가 가장 낮고 노즐 온도가 가장 높습니다.
스크루 사출기의 경우 스크루와 용융물 사이, 용융물과 용융물 사이, 용융물과 배럴 사이의 전단 마찰열로 인해 플라스틱이 열분해되는 것을 방지하기 위해 배럴 전단부의 온도를 중간부보다 약간 낮게 설정할 수 있습니다. 배럴 온도가 적절한지 판단하려면 공기 사출 방법을 사용하여 관찰하거나 플라스틱 부품의 품질을 직접 관찰할 수 있습니다.
공기 중으로 사출할 때 재료의 흐름이 균일하고 원활하며 기포가 없고 색상이 균일하면 재료 온도가 적절하다는 뜻입니다. 재료의 흐름이 거칠거나 은색 줄무늬 또는 변색이 나타나면 재료 온도가 적절하지 않다는 뜻입니다.
b) 노즐 온도
일반적으로 배럴의 최고 온도보다 약간 낮게 설정하여 노즐에서 용융 재료가 흘러내리는 것을 방지합니다. 그러나 너무 낮아서는 안 됩니다. 그렇지 않으면 용융 재료가 노즐에서 조기에 응고되어 노즐을 막거나, 조기에 응고된 재료가 금형 캐비티에 주입되어 플라스틱 부품의 품질에 영향을 줄 수 있습니다.
c) 금형 온도
금형 온도는 플라스틱의 특성, 플라스틱 부품의 크기와 구조, 성능 요구 사항 및 기타 공정 조건에 따라 결정됩니다. 금형 온도 ↑, 유동성 ↑, 밀도와 결정성 ↑, 수축률과 생산성 ↓.
금형 온도는 일반적으로 일정한 온도의 냉각 매체를 통과시켜 제어합니다. 또한 용융 재료를 금형에 주입하여 자연 가열과 자연 방열 사이의 균형을 이루고 일정한 온도를 유지하는 방법도 있습니다. 특수한 경우에는 저항선과 저항 가열봉으로 금형을 가열하여 금형의 온도를 일정하게 유지할 수도 있습니다. 그러나 어떤 경우든 플라스틱 용융물에 대해서는 냉각 과정입니다.
2. 압력
(1) 가소화 압력(배압): 스크루식 사출기를 사용할 때 스크루가 후퇴하면서 회전할 때 스크루 끝부분에서 용융물에 가해지는 압력을 말합니다.
가소화 압력이 증가하면 용융물의 온도와 균일성이 높아지고 착색제가 고르게 혼합되며 용융물 내 가스가 배출됩니다. 그러나 가소화 속도가 감소하여 성형 사이클이 길어집니다.
일반적인 작업에서는 플라스틱 부품의 품질을 보장한다는 전제하에 가소화 압력은 가능한 한 낮아야 하며, 일반적으로 약 6MPa이고 20MPa를 초과하는 경우는 드뭅니다.
(2) 사출 압력: 플런저 또는 스크루 끝부분이 플라스틱 용융물에 가하는 압력을 말합니다.
기능: 사출 시 충전 과정에서 용융물의 유동 저항을 극복하여 용융물이 일정한 충전 속도를 갖도록 합니다. 보압 중에는 용융물을 압밀하고 역류를 방지합니다.
크기: 사출기의 종류, 플라스틱의 종류, 금형 구조, 금형 온도, 플라스틱 부품의 벽 두께, 탕구 시스템의 구조와 크기에 따라 달라집니다.
일반적으로 점도가 높은 플라스틱의 사출 압력은 점도가 낮은 플라스틱보다 큽니다. 벽이 얇고 면적이 넓으며 형상이 복잡한 플라스틱의 사출 압력은 높습니다. 플런저식 사출기는 스크루식 사출기보다 사출 압력이 큽니다. 배럴 온도와 금형 온도가 높으면 사출 압력은 낮아집니다.
(V) 플라스틱 성형 공정 규정의 수립
플라스틱 부품의 사용 요구 사항과 플라스틱의 공정 특성에 따라 성형 방법을 올바르게 선택하고, 성형 공정과 성형 공정 조건을 결정하며, 플라스틱 금형과 성형 장비를 합리적으로 설계·선정하여 성형 공정이 원활하게 진행되고 플라스틱 부품이 요구 사항을 충족하도록 합니다. 이러한 일련의 작업을 일반적으로 플라스틱 부품 공정 규정의 수립이라고 합니다.
플라스틱 성형 생산을 위한 지침서이자 생산 조직의 중요한 근거가 되는 기술 문서입니다. 생산 공정의 모든 단계에 걸쳐 적용되며 반드시 엄격하게 시행해야 합니다.
1. 플라스틱 부품 분석
플라스틱 부품의 형상과 구조는 금형의 구조를 결정하며, 플라스틱 부품이 원활하게 성형될 수 있는지와 성형 후 품질에 큰 영향을 미칩니다.
플라스틱 부품의 품질을 보장하려면 다음 사항에 유의해야 합니다:
1.1 플라스틱 분석
(1) 플라스틱 성능 분석
(2) 플라스틱 공정 성능 분석
1.2 플라스틱 부품 구조, 치수, 공차 및 기술 표준 분석
(1) 플라스틱 부품 구조가 성형 공정성 요구 사항을 충족하는지 여부
(2) 플라스틱 부품의 치수, 공차 및 기술 표준
2. 플라스틱 부품 성형 방법 및 공정 흐름 결정
플라스틱의 특성, 플라스틱 부품의 요구 사항, 플라스틱 부품의 구조, 크기, 생산 배치, 사용 조건 및 성형 장비 등의 요인을 바탕으로 일련의 실용적인 성형 방안을 제안합니다. 여러 방안을 비교 분석하여 현장의 실제 생산 조건에 따라 플라스틱 부품에 가장 적합한 성형 방법을 결정합니다. 플라스틱 부품의 성형 방법이 결정되면 공정 흐름도 정해야 합니다.
3. 성형 공정 조건 결정
각종 성형 방법으로 성형되는 적합한 플라스틱 부품에는 적절한 공정 조건을 선정해야 합니다. 플라스틱 성형 공정에 영향을 미치는 요인은 많고 제어해야 할 공정 조건도 많습니다. 공정 조건 간의 관계는 매우 밀접합니다. 따라서 플라스틱의 특성과 실제 조건을 종합적으로 분석하여 보다 합리적인 공정 조건을 우선 선정한 다음, 실제 플라스틱 성형 상황과 금형 시험 중 플라스틱 부품의 검사 결과에 따라 공정 조건을 점진적으로 수정해야 합니다.
4. 장비 및 공구 선정
성형 방법이 결정되면 적절한 성형 장비를 선정하고 장비와 금형의 관련 공정 및 설치 매개변수를 확인해야 합니다. 성형 방법에 따라 사용하는 성형 장비가 다릅니다. 성형 장비 외에도 다른 공정에서도 해당 장비를 선정하고, 공정에 사용되는 장비의 사양과 기술 매개변수를 명시해야 합니다.
5. 공정 문서 작성
공정 문서를 작성하는 것은 위 공정 규정의 내용과 매개변수를 요약하고, 이를 적절한 공정 문서의 형태로 확정하여 생산 준비 및 생산 공정의 근거로 삼는 것입니다. 플라스틱 부품 공정 카드는 생산에서 가장 중요한 공정 문서입니다.
공유:
금속 사출 성형 협회 - 혁신으로 가는 길 탐색
마이크로 기어 제조 개발