

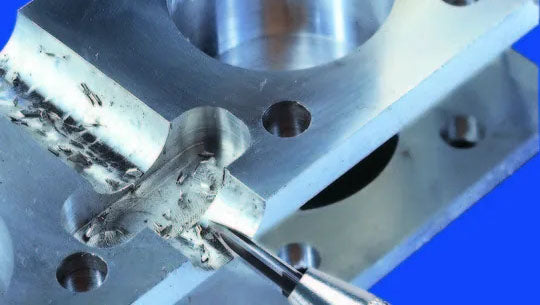
막힌 구멍은 부품을 완전히 관통하지 않는 구멍을 의미합니다. 즉, 부품 전체 두께의 일부에 해당하는 깊이까지만 드릴링, 리밍 또는 밀링된 구멍입니다. 막힌 구멍의 깊이는 일반적으로 특정 용도에 사용될 패스너의 나사산 체결 요구 사항에 따라 결정됩니다.
이 글에서는 막힌 구멍이 무엇인지, 이를 드릴링하고 탭 가공하는 방법, 그리고 도면에 막힌 구멍을 표시할 때 사용하는 지시 표기에 대해 설명합니다. 비교를 위해 다른 유형의 구멍도 여기에 나열되어 있습니다.
막힌 구멍 드릴링 방법
구멍 깊이는 사용하는 패스너의 최적 나사산 맞물림 깊이에 탭이 정확한 깊이까지 나사산을 가공할 수 있도록 필요한 추가 깊이를 더해 결정해야 합니다. 막힌 구멍은 여러 방법으로 드릴링할 수 있습니다. 핸드 드릴을 사용할 수 있지만, 핸드 드릴로 수직인 구멍을 뚫기는 어렵고 정확한 깊이까지 드릴링하는 것도 어렵습니다. 드릴 비트에 테이프를 감으면 깊이 표시로 사용할 수 있습니다. 또는 일부 핸드 드릴에는 드릴 앞쪽에서 돌출되어 드릴이 지나치게 깊이 들어가는 것을 물리적으로 막는 깊이 표시 장치가 있습니다.
드릴 프레스는 핸드 드릴보다 막힌 구멍을 드릴링하는 데 더 적합한 공구입니다. 드릴 프레스는 수직인 구멍을 뚫을 수 있지만, 핸드 드릴은 손으로 조작해야 하므로 부정확성이 많이 발생해 그렇지 못합니다. 또한 깊이 표시 장치를 시각적 가이드로 사용하여 구멍이 정확한 깊이까지 뚫렸는지, 드릴 베이스가 드릴 축에 수직인지 확인할 수 있습니다.
가장 발전된 막힌 구멍 드릴링 방법은 CNC 밀링 머신, CNC 드릴 또는 선반을 사용하는 것입니다. 선반에서는 드릴을 심압대에 장착하고 회전하는 소재를 고정된 드릴 쪽으로 이동시킬 수 있습니다. 이 방법으로 가장 정확한 구멍을 만들 수 있습니다. 정밀한 구멍이 필요한 경우에는 구멍을 약간 작게 뚫은 후 리머를 사용해 마무리할 수 있습니다.
막힌 구멍을 드릴링하는 방법과 관계없이 절삭유가 드릴에 공급되고 칩이 지속적으로 배출되도록 하는 것이 중요합니다. 일반적으로 드릴을 소재에서 일정 간격으로 빼내 구멍 안의 칩을 밖으로 배출합니다. 이렇게 하지 않으면 드릴이 손상되거나 구멍 안에 걸려 부러질 수 있습니다.
막힌 구멍에 적합한 탭 선택
막힌 구멍은 수동으로 또는 CNC 기계에서 탭 가공할 수 있습니다. 각 나사산 크기에는 반드시 사용해야 하는 대응 드릴 크기가 있습니다. 예를 들어 M10 볼트에는 탭이 구멍 안에 완전한 나사산을 절삭할 수 있도록 8.8mm 드릴 비트가 필요합니다. 바닥이 평평한 바닥 탭은 막힌 구멍에 가장 적합합니다. 대응하는 나사산 크기에 맞춰 뚫어야 하는 구멍을 표시한 다양한 드릴 및 탭 표를 온라인에서 확인할 수 있습니다.
드릴링과 마찬가지로 탭 가공 중에도 칩을 배출하는 것이 중요합니다. 칩을 제거하지 않으면 탭이 매우 쉽게 부러질 수 있습니다. 또한 탭을 구멍의 중심축에 완벽하게 맞춰 유지해야 합니다. 또는 롤 탭을 사용해 칩 문제를 없앨 수 있습니다. 롤 탭은 나사산을 절삭하는 대신 구멍 벽에 눌러 넣어 냉간 성형합니다.
막힌 구멍 청소 방법
막힌 구멍을 드릴링할 때는 칩을 깨끗이 제거해야 합니다. 칩이 남아 있으면 드릴 마모 증가와 드릴 파손 등 여러 문제가 발생할 수 있습니다. 드릴링 중에는 고압의 액체 냉각수나 공기를 분사해 구멍 안의 칩을 불어낼 수 있습니다. 구멍이 너무 깊어지면 드릴 플루트가 칩을 효율적으로 제거하지 못합니다. 드릴링 후에는 남은 이물질을 제거하기 위해 구멍을 다시 청소해야 합니다. 이 경우 수동 에어건을 사용할 수 있습니다. 최상의 결과를 얻으려면 특수 휴대용 구멍 청소기를 사용해 압축 공기를 구멍 안으로 불어 넣는 동시에 불려 나온 이물질을 밀폐 용기로 빨아들일 수 있습니다.
막힌 구멍의 드릴 깊이 여유
탭 가공용 막힌 구멍을 드릴링할 때는 탭이 필요한 수의 나사산을 절삭하거나 성형할 수 있도록 정확한 깊이까지 드릴링하는 것이 중요합니다. 이렇게 하면 패스너가 최대 유지력을 발휘할 수 있을 만큼 충분히 나사산과 맞물리면서도 탭을 위한 여유 공간도 확보됩니다. 구멍 깊이는 사용하는 탭의 종류에 따라 달라집니다. 예를 들어 같은 수의 나사산을 만들 때 테이퍼 탭은 바닥 탭이나 스파이럴 플루트 탭보다 더 깊은 구멍이 필요합니다. 완전한 깊이의 나사산을 절삭하기 전에 더 긴 선단과 인입부가 필요하기 때문입니다. 이러한 탭은 수동 탭 가공에도 더 적합합니다. 아래 공식은 일반적인 지침으로 사용할 수 있습니다.
구멍 깊이가 패스너 직경의 2배인 경우 탭 깊이는 다음과 같아야 합니다.
나사산 깊이 + (나사산 피치 * 9)
그 밖의 구멍에서는 탭 깊이가 다음과 같아야 합니다.
(나사산 깊이 + (1 + 나사산 피치 * 4)) + (나사산 피치 * 5)
막힌 구멍의 지시 기호란 무엇인가?
막힌 구멍의 지시 기호는 아래 그림의 오른쪽 상단 모서리에 표시되어 있습니다.
“M20 x 2.5” 표기는 패스너 크기와 나사산 피치를 나타냅니다. 아래쪽을 가리키는 화살표 기호(↧)는 탭 가공 깊이를 나타내며, 마지막 숫자는 전체 구멍 깊이를 나타냅니다.

막힌 구멍과 관통 구멍 비교
관통 구멍은 부품의 두께 전체를 관통하는 구멍입니다. 반면 막힌 구멍은 완전히 관통하지 않고 중간에서 끝나며, 위의 그림 1에 표시되어 있습니다.
막힌 구멍과 관통 구멍은 패스너용 나사산을 가공할 수도 있고, 핀 위치 결정용으로 나사산 없이 사용할 수도 있습니다. 막힌 구멍은 바닥 탭으로 가공하는 경우가 많지만, 관통 구멍은 테이퍼 탭으로 드릴링할 수 있습니다. 막힌 구멍은 칩이 구멍 안에 쌓여 탭을 조이는 작용을 일으키고 탭을 부러뜨릴 수 있기 때문에 관통 구멍보다 탭이 부러질 가능성이 높습니다.
이 글에서는 막힌 구멍을 소개하고 그 의미와 엔지니어링 및 기계 가공에서 사용되는 경우를 설명했습니다. 막힌 구멍에 대해 더 알아보려면 XY-GLOBAL Engineering에 문의해 주세요.
XY-GLOBAL Engineering은 CNC 가공을 비롯해 프로토타이핑 및 생산에 필요한 다양한 제조 역량과 부가가치 서비스를 제공합니다. 자세한 내용이나 무료로 의무 없는 견적을 요청하려면 웹사이트를 방문해 주세요.
공유:
금속 사출 성형, 재료 및 특성
의료기기 및 제조, 헬스케어를 혁신하다