

Спру, Бегун и Ворота
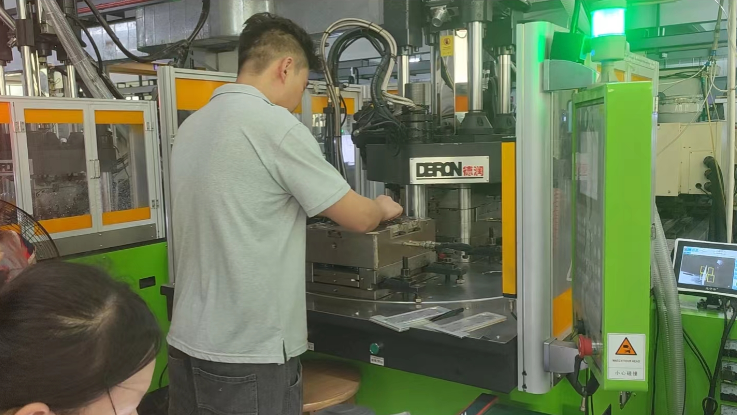
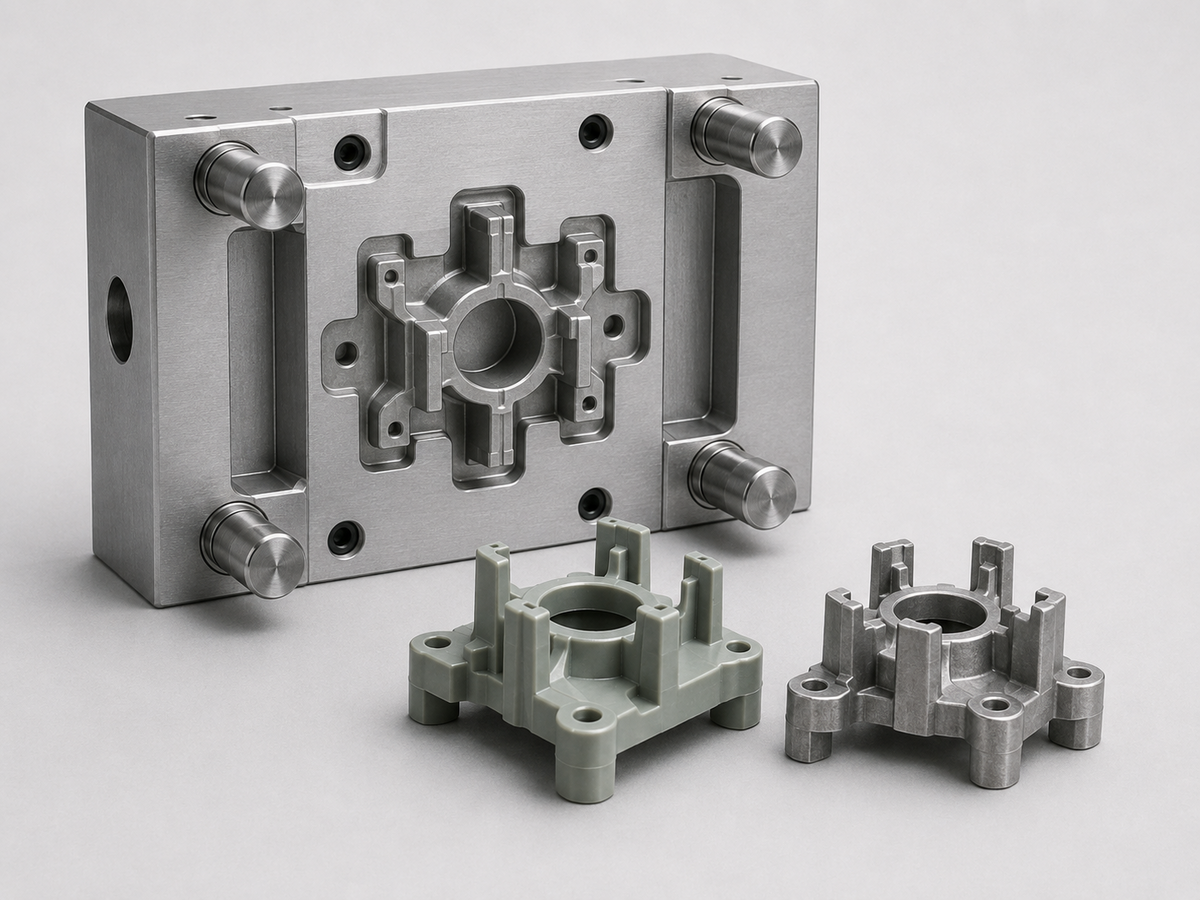
Путь потока в полость формы состоит из литника, желоба и литника. Сопло формовочной машины садится во втулку литника формы и подает расплавленное сырье в полость. При проектировании пресс-форм формовщики MIM стараются производить как можно меньше отходов. Это означает, что диаметры стояков и направляющих должны быть как можно меньшими и короткими, но должны быть достаточно большими, чтобы полностью заполнить полость. Во многих операциях MIM литники имеют типичный диаметр около 6 мм и конусность 5 градусов. Когда форма открывается для выброса, литник выбрасывается и отправляется на переработку. Для ускорения производства и уменьшения необходимости повторного измельчения литник и/или желоб можно поддерживать в горячем состоянии, чтобы избежать повторного нагрева и переработки этой части сырья. Этот вариант называется горячеканальной системой или горячим литником.
От формовочного сопла литник ведет в желоб, который затем направляет расплав в полость формы через литник. Маленькие направляющие обеспечивают медленное заполнение, поэтому желательны большие направляющие с типичным диаметром от 3 до 6 мм. Конечно, большой полозок означает, что в полость детали попадает относительно меньшее количество дроби. Желательна конструкция кругового желоба, поскольку это снижает трение и потери тепла во время наполнения, но конструкция других конструкций обходится дешевле. Пресс-формы с несколькими полостями требуют сбалансированной конструкции, чтобы длина потока сырья была одинаковой для каждой полости.
Литники и направляющие MIM можно шлифовать и повторно формовать. Металлический порошок практически не подвержен влиянию цикла формования, а пластик в конечном итоге все равно будет удален/разрушен.

На конце бегуна находится заслонка, ведущая в полость формы. Ворот оставляет на детали дефект на поверхности. Он небольшой и предназначен для замораживания до замерзания детали, направляющей или литника. Это обеспечивает герметичность полости во избежание образования утопленных поверхностей (утопленных поверхностей) во время охлаждения. Чрезмерное давление при замораживании литника приводит к прилипанию формы. Желательно располагать литник на толстой части детали. Это снижает потери тепла и преждевременное замерзание, а также снижает давление, необходимое для заполнения формы.
Размер литника определяется скоростью заполнения и толщиной компонента и является областью компетенции разработчиков инструментов MIM. Обычно размер ворота меньше толщины стенки компонента. Но слишком маленький затвор может привести к дефектам, износу инструмента и неполному заполнению. Маленькие заслонки также способствуют расслоению порошка и связующего, что является косметическим дефектом.
При размещении ворот учитывается, как минимизировать линии сварки. Линии сварки образуются, когда сырье разделяется, а затем воссоединяется после обтекания стоек или других элементов. Если условия формования таковы, что сырье теплое, то линия сварного шва заживает. Альтернативно, если сырье охлаждается, образуется дефект линии сварного шва. Компьютерное моделирование (анализ течения пресс-формы) помогает избежать этих трудностей, предлагая либо другие параметры формования, либо другое расположение литников.
Если у вас есть металлические детали порошковой металлургии для полупроводникового, медицинского и оптического применения, отправьте нам запрос на чертеж для дальнейшей оценки.
Делиться:
Литье металлов под давлением, управление автомобильной промышленностью
Вакуумное спекание электронных устройств